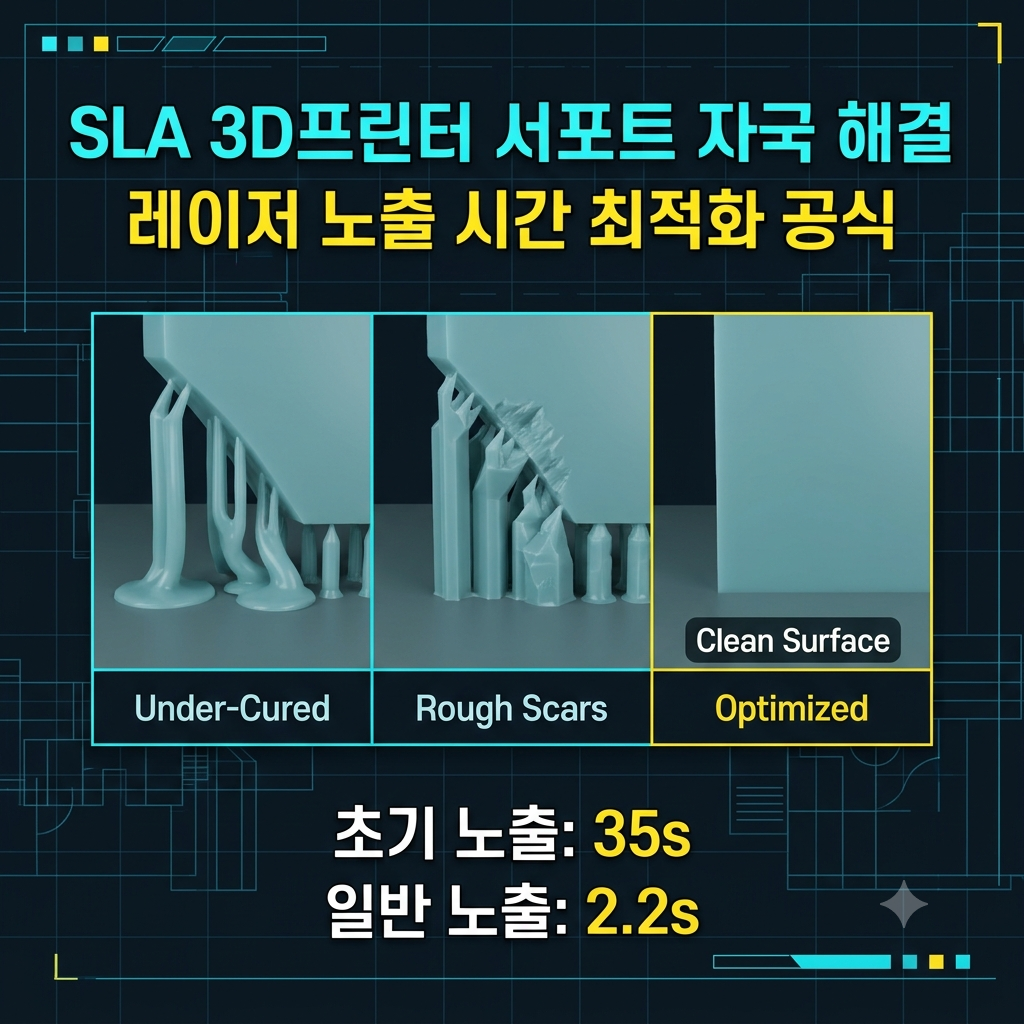
SLA(Stereolithography) 및 MSLA(LCD 기반 광경화) 방식의 3D 프린터는 액상 포토폴리머 수지에 자외선(UV, 주로 405nm 파장)을 조사하여 경화시키는 적층제조 기술로, FDM 방식에 비해 압도적으로 매끄러운 표면 정밀도를 자랑합니다. 그러나 출력물의 하중을 지탱하고 박리(Peeling) 저항을 견디기 위해 필수적으로 배치하는 서포트(Support)의 팁(Tip) 접점 부위에서는 곰보 자국(Pitting)이나 돌출된 버(Burr) 현상이 발생해 전체 표면 조도(Surface Roughness)를 급격히 저하시키는 문제가 발생합니다. 본 포스팅에서는 서포트 제거 후 후가공 공수를 최소화하고 접점 부위의 표면 품질을 극대화하기 위한 레이저(UV) 노출 시간 최적화 알고리즘과 세팅 기준을 공학적으로 분석합니다.
1. 서포트 접점 불량을 유발하는 광경화 메커니즘
SLA/MSLA 공정에서 서포트 접점의 표면 거칠기는 빛 번짐(Light Bleed)과 과경화(Over-curing) 현상에 의해 결정됩니다. 액상 레진에 자외선이 조사될 때 광개시제(Photoinitiator)가 반응하여 라디칼 중합 반응을 일으키는데, 레이저 노출 시간(Exposure Time)이 적정 임계치를 초과하면 조사 영역 주변의 미세한 레진까지 반경화 상태로 뭉치게 됩니다.
특히 서포트 팁(Tip)과 모델의 외벽(Skin)이 맞닿는 경계면에서는 두 구조물의 경화 에너지가 중첩됩니다. 이로 인해 설계된 팁 직경(보통 0.3~0.4mm)보다 실제 경화된 접합 면적이 넓어지며, 서포트를 제거할 때 모델 표면의 일부가 함께 뜯겨 나가는 패임 현상이나 반대로 팁 잔여물이 뾰족하게 남는 돌기 현상이 발생합니다. 반면 노출 시간이 지나치게 짧으면 미경화로 인해 박리 과정에서 서포트가 끊어져 출력물 처짐(Drooping)이 나타납니다.
2. 레진 물성별 최적 레이저 노출 시간 및 서포트 팁 세팅 기준
서포트 접점의 표면 조도를 개선하려면 단순히 노출 시간만 줄이는 것이 아니라, 레이어 두께(Layer Height)와 서포트 팁의 접촉 깊이(Contact Depth)를 연동하여 제어해야 합니다. 아래 표는 0.05mm 표준 레이어 적층 시 수지 유형별 권장 노출 파라미터입니다.
| 레진 유형 (405nm 기준) | 일반 레이어 노출 시간 | 초기 바닥 노출 시간 | 서포트 팁 직경 (Tip Diameter) | 접촉 깊이 (Contact Depth) | 표면 조도 개선 핵심 포인트 |
| 일반 스탠다드 레진 | 2.0 ~ 2.4초 | 30 ~ 35초 | 0.30 ~ 0.35mm | 0.15 ~ 0.20mm | 2.2초 내외 세팅으로 빛 번짐 억제 |
| 터프(Tough / ABS-Like) | 2.5 ~ 3.0초 | 35 ~ 40초 | 0.35 ~ 0.40mm | 0.20 ~ 0.25mm | 점도가 높아 리프트 속도 하향 병행 |
| 고정밀 덴탈 / 엔지니어링 | 1.8 ~ 2.2초 | 25 ~ 30초 | 0.25 ~ 0.30mm | 0.10 ~ 0.15mm | 미세 팁 다수 배치로 하중 분산 |
| 클리어(투명) 레진 | 1.6 ~ 2.0초 | 25 ~ 30초 | 0.30mm | 0.15mm | 빛 투과율이 높아 과노출 방지 필수 |
- 조광 감쇠(Light-off Delay)의 활용: 노출 시간을 줄이는 것만큼 중요한 변수가 바로 ‘조광 지연 시간(Light-off Delay)’입니다. 빌드 플레이트가 하강한 직후 점도가 높은 레진이 안정화되기 전에 즉시 UV를 조사하면 유동 중인 레진이 불규칙하게 경화되어 서포트 주변 표면이 거칠어집니다. 최소 1.5 ~ 2.0초의 조광 지연 시간을 부여하면 수지 수평이 완벽히 잡힌 상태에서 정밀한 경화가 이루어집니다.
3. 노출 시간 캘리브레이션 및 후처리 최적화 프로토콜
최적의 노출 시간을 도출하기 위해서는 출력 전 캘리브레이션 시편 테스트를 선행해야 합니다.
- 전용 노출 테스트 시편(Validation Matrix) 출력: 단위 면적당 미세 기둥과 홀의 성형 상태를 확인하는 노출 테스트 툴을 0.2초 단위로 변경하며 출력합니다. 미세 핀(Pin)이 부러지지 않고 온전히 형성되면서 동시에 미세 홀(Hole)이 막히지 않는 지점이 빛 번짐이 최소화된 이상적인 노출 시간입니다.
- 가열 온수(Warm Water)를 활용한 서포트 분리: 최적화된 노출 시간으로 출력했더라도, 1차 세척(IPA 또는 에탄올) 직후 차가운 상태에서 서포트를 뜯어내면 취성(Brittleness)으로 인해 표면 손상이 발생할 수 있습니다. 2차 UV 경화(Post-curing)를 진행하기 전, 출력물을 45~50℃의 온수에 약 30초간 침지하여 고분자 사슬을 일시적으로 유연하게 만든 뒤 분리하면 팁 접점 부위가 뜯김 없이 매끄럽게 떨어져 나갑니다.
4. 요약 및 실무 적용 체크리스트
SLA 및 MSLA 3D 프린터 출력물의 서포트 자국을 최소화하여 사출 성형품 수준의 표면 조도를 확보하려면 다음 네 가지 세팅을 우선적으로 적용해야 합니다.
- 일반 노출 시간(Normal Exposure): 제조사 권장값의 하단부(표준 레진 기준 2.0~2.2초)로 설정하여 접점 부위 빛 번짐을 차단한다.
- 조광 지연 시간(Light-off Delay): 레진 유동 안정화를 위해 레이어당 1.5초 이상의 대기 시간을 확보한다.
- 서포트 팁(Tip) 설계: 굵은 서포트 몇 개 대신, 0.3mm 이하의 가느다란 팁을 촘촘하게 배치하여 단위 접점당 박리 응력을 분산시킨다.
- 분리 타이밍: 반드시 2차 UV 경화 전, 온수 처리를 거쳐 서포트를 먼저 제거한다.