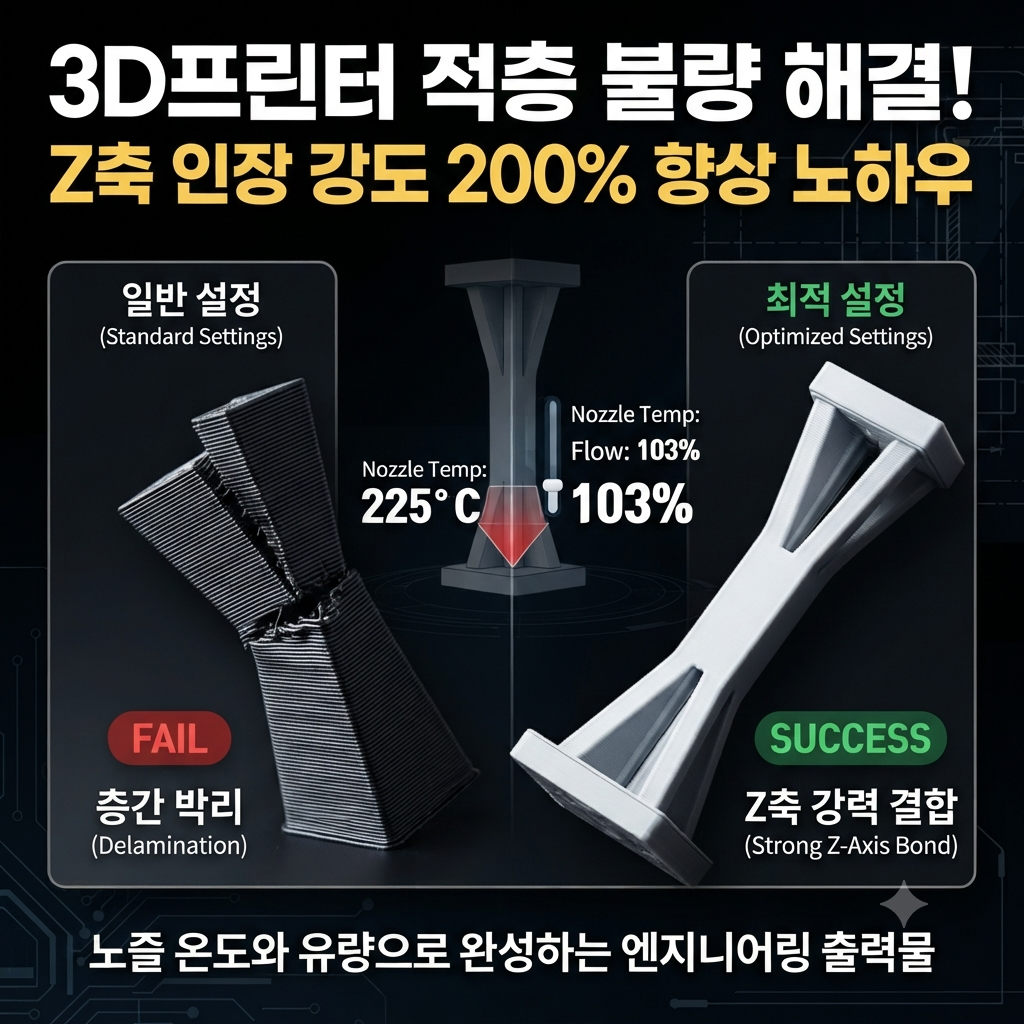
FDM(Fused Deposition Modeling, 용융적층조형) 방식의 3D 프린팅 기술은 시제품 제작부터 기능성 기계 부품 생산까지 광범위하게 활용됩니다. 그러나 FDM 공정은 열가소성 수지를 한 층씩 쌓아 올리는 적층 구조의 특성상, X-Y 평면 방향의 인장 강도에 비해 적층 방향인 Z축 방향의 인장 강도가 현저히 낮아지는 이방성(Anisotropy) 문제를 필연적으로 동반합니다. 외부 하중이 가해졌을 때 출력물이 결을 따라 찢어지는 ‘층간 박리(Delamination)’ 현상은 대부분 불충분한 층간 접착력에서 비롯됩니다. 본 포스팅에서는 Z축 인장 강도를 물리적 한계치까지 끌어올리기 위한 노즐 온도와 압출 유량(Flow)의 상관관계 및 최적의 슬라이서 세팅 기준을 공학적으로 분석합니다.
1. Z축 층간 접착력의 열역학적 메커니즘
FDM 출력물의 Z축 강도는 새롭게 압출되는 용융 필라멘트가 이미 냉각되어 굳어진 하부 레이어 표면을 얼마나 효과적으로 재용융(Remelting)시키느냐에 달려 있습니다. 용융된 고분자 사슬이 하부 레이어의 사슬과 물리적으로 얽히는 ‘고분자 확산(Polymer Diffusion)’이 충분히 일어나야 견고한 단일 덩어리에 가까운 결합력을 갖게 됩니다.
만약 노즐에서 토출되는 수지의 열에너지가 부족하면 하부 레이어의 유리전이온도($T_g$) 이상으로 표면을 녹이지 못해 단순 접촉 수준의 약한 결합만 형성됩니다. 따라서 Z축 강도 확보의 첫 번째 핵심 변수는 재료의 열분해가 일어나지 않는 임계점 내에서의 노즐 온도 상향 조정입니다.
2. 소재별 Z축 강도 극대화 권장 노즐 온도 세팅
일반적으로 필라멘트 제조사가 권장하는 온도 범위는 ‘출력 품질(외관)과 강도의 타협점’입니다. 기능성 부품의 Z축 인장 강도를 최우선으로 둔다면 제조사 권장 온도의 상단부, 혹은 그보다 5~10℃ 높은 온도를 설정해야 합니다.
| 필라멘트 소재 | 일반 출력 권장 온도 | Z축 강도 극대화 권장 온도 | 냉각 팬(Cooling Fan) 출력 설정 | 주요 엔지니어링 특징 |
| PLA / PLA+ | 200 ~ 210℃ | 215 ~ 225℃ | 30 ~ 50% (하향 조정) | 점도 감소로 층간 침투력 극대화 |
| PETG | 230 ~ 240℃ | 245 ~ 255℃ | 0 ~ 20% (최소화) | 급격한 냉각 방지 시 인성 대폭 상승 |
| ABS / ASA | 240 ~ 250℃ | 255 ~ 265℃ | 0% (팬 정지 필수) | 챔버 보온 병행 시 층간 박리 억제 |
- 냉각 팬(Part Cooling Fan) 제어의 중요성: 노즐 온도를 높였더라도 냉각 팬이 100%로 가동되면 토출 직후 열을 빼앗아 층간 확산 시간을 단축시킵니다. 오버행(Overhang) 구간이 많지 않은 구조물이라면 냉각 팬 속도를 30% 이하로 낮추는 것이 Z축 인장 강도 향상에 직접적으로 기여합니다.
3. 압출 유량(Flow Rate) 및 선폭(Line Width) 최적화
노즐 온도가 열적 결합을 담당한다면, 압출 유량(Flow Rate / Extrusion Multiplier)은 물리적 접촉 면적을 결정합니다. 기본 세팅값(100%)으로 출력할 경우 적층된 필라멘트 단면은 완벽한 직사각형이 아닌 타원형에 가깝게 쌓이므로, 층과 층 사이에 미세한 공극(Air Gap)이 발생합니다.
- 압출 유량 102% ~ 105% 상향 적용: 유량을 기존 대비 2~5% 증가시키면 노즐 끝단에서 하부 레이어를 수직으로 누르는 압력(Die Swell 및 압출 압력)이 강해집니다. 이로 인해 타원형 단면이 납작하게 눌리면서 미세 공극이 채워지고, 층간 실제 접촉 면적이 넓어져 Z축 인장 강도가 평균 15~20%가량 향상됩니다. 단, 105%를 초과하면 외벽 치수 오차와 과압출(Over-extrusion)로 인한 표면 뭉침이 발생할 수 있으므로 정밀 부품의 경우 103% 내외가 가장 이상적입니다.
- 노즐 직경 대비 압출 선폭(Line Width) 확장: 표준 0.4mm 노즐 사용 시, 슬라이서 설정에서 압출 선폭을 0.45mm ~ 0.48mm로 설정하는 것이 유리합니다. 노즐 구멍보다 넓은 폭으로 수지를 밀어내면 노즐 평면부가 용융된 필라멘트를 다리미처럼 다져주는 효과를 내어 층간 밀착도를 극대화할 수 있습니다.
4. 요약 및 실무 적용 체크리스트
FDM 3D 프린터로 하중을 견뎌야 하는 기어, 브래킷, 지그(Jig) 등의 부품을 출력할 때는 외관의 매끄러움보다 내부 결합력을 우선시하는 슬라이싱 전략이 필요합니다.
- 노즐 온도: 소재별 권장 온도의 최고치에서 +5℃ 높여 수지 점도를 낮춘다.
- 압출 유량(Flow): 103%로 설정하여 층간 미세 공극을 제거하고 압착력을 높인다.
- 압출 선폭(Line Width): 노즐 직경의 115~120% 수준(0.4mm 노즐 기준 0.46mm)으로 설정한다.
- 냉각 팬 속도: 외벽 무너짐이 없는 한도 내에서 최대한 낮추어 열 보존 시간을 확보한다.
위 네 가지 파라미터를 순차적으로 보정하여 테스트 시편을 출력해 보면, 기존 세팅 대비 Z축 방향의 파단 강도가 비약적으로 상승하는 것을 확인할 수 있습니다.