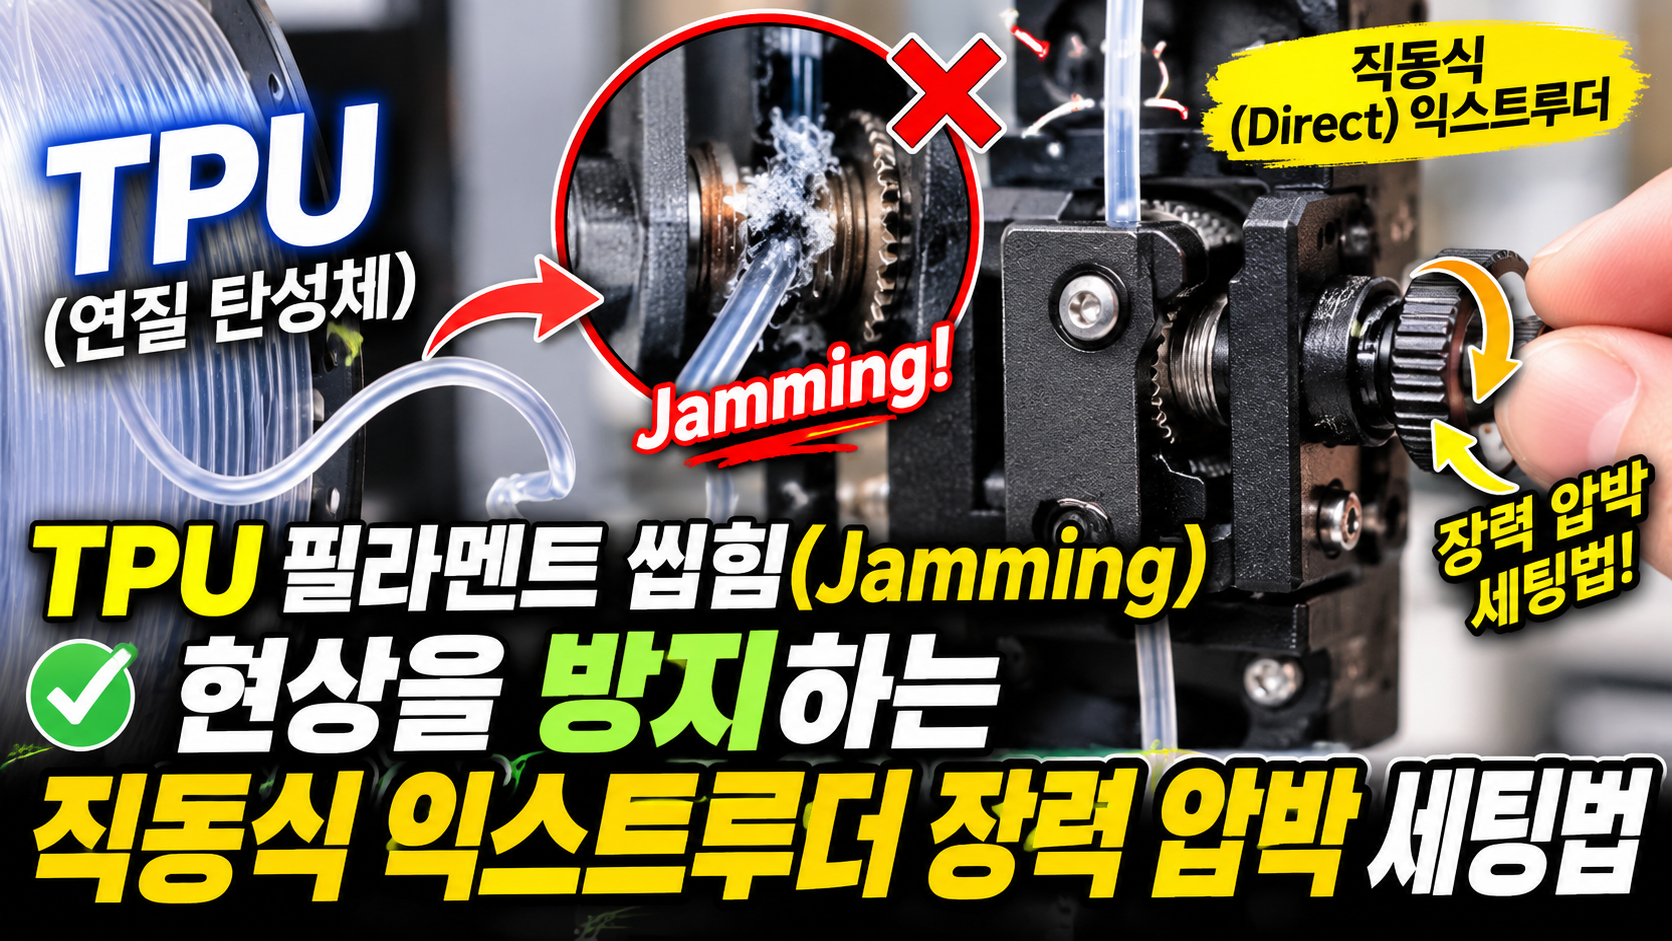
FDM(용융적층조형) 3D 프린터로 스마트폰 케이스, 완충 패드, 가스켓 등 유연하고 탄성 있는 부품을 제작할 때 필수적인 소재가 바로 TPU(Thermoplastic Polyurethane, 열가소성 폴리우레탄)입니다. 고무와 같은 유연성을 지녀 기계적 충격 흡수력이 뛰어나지만, 수많은 3D 프린터 유저들이 TPU 출력 과정에서 필라멘트가 드라이브 기어 사이로 꺾여 들어가거나 씹히는 잼(Jamming) 현상으로 인해 실패를 겪습니다. 특히 보우덴(Bowden) 방식의 익스트루더에서는 튜브 내부 마찰력 때문에 TPU 출력이 거의 불가능에 가깝습니다. 본 포스팅에서는 직동식(Direct Drive) 익스트루더 환경에서 TPU 필라멘트의 압출 씹힘을 완벽히 방지하기 위한 아이들러(Idler) 장력 압박 세팅법과 슬라이서 파라미터 최적화 공정을 공학적으로 분석합니다.
1. TPU 필라멘트 씹힘(Jamming) 현상의 물리적 원인
TPU는 고무 성분의 특성상 경도(Shore Hardness, 예: 95A, 85A 등)가 낮고 매우 말랑합니다. 일반 필라멘트(PLA, ABS)는 단단하기 때문에 드라이브 기어가 강하게 물고 밀어내어도 꼲꼲하게 직진성을 유지하지만, TPU는 기어의 압박 압력이 과도하면 압출되는 힘을 이기지 못하고 기어 틈새로 부풀어 오르거나(Buckling), 핫엔드 내부의 미세한 저항에 막히는 순간 기어 홈 사이에서 찌그러지며 씹히게 됩니다.
따라서 TPU 출력의 성공률을 높이려면 필라멘트를 밀어내는 경로가 짧은 직동식(Direct Drive) 익스트루더를 사용해야 하며, 드라이브 기어가 필라멘트를 밀어줄 때 가하는 장력(Tension)과 수축(Retraction) 제어를 정밀하게 튜닝해야 합니다.
2. 익스트루더 타입별 TPU 출력 적합성 및 장력 세팅 기준
익스트루더의 구조와 장력 조절 방식에 따라 TPU 출력 안정성은 극단적인 차이를 보입니다. 아래 표는 익스트루더 타입별 특성과 장력 압박 세팅 기준입니다.
| 익스트루더 타입 (Extruder Type) | TPU 출력 안정성 | 권장 인쇄 속도 (Speed) | 아이들러 장력 (Tension) 세팅 | 실무 적용 시 장단점 분석 |
| 보우덴 방식 (Bowden Drive) | 매우 낮음 | 15 ~ 25 mm/s | 약하게 조절 필수 | 긴 튜브 마찰로 인해 95A 이상 경질 TPU만 제한적 출력 가능 |
| 일반 직동식 (Standard Direct) | 보통 ~ 양호 | 25 ~ 40 mm/s | 중간 단계 (과도한 압박 금지) | 기어와 노즐 간 거리가 짧아 웬만한 연질 소재 소화 가능 |
| 듀얼 기어 직동식 (Dual Drive) | 매우 높음 | 35 ~ 60 mm/s | 최적 장력 (나사 2~3회 회전 조절) | 상하 양방향 기어로 씹힘 현상을 원천적으로 억제 |
| 슬라이서 리트랙션 (Retraction) | 비활성화 권장 | 거리: 0 ~ 1mm 이내 | 속도: 20 mm/s 이하 | 과도한 리트랙션은 노즐목(Heatbreak) 막힘 유발 |
- 아이들러 장력 조절 나사의 올바른 세팅법: 직동식 익스트루더 측면에 있는 장력 조절 나사(Idler Tension Screw)를 무조건 강하게 조이면, 기어가 TPU 필라멘트를 납작하게 찌그러뜨려 단면적이 넓어지고 이로 인해 핫엔드 내부 마찰력이 급증합니다. 반대로 너무 느슨하게 조리면 기어가 공회전하므로, 필라멘트에 기어 자국이 선명하게 남되 형태가 찌그러지지 않는 중간 지점을 찾아야 합니다.
3. TPU 출력 성공률을 극대화하는 슬라이서 파라미터 최적화
하드웨어 장력을 맞췄다면, 슬라이서(Cura, PrusaSlicer 등)에서 토출 압력을 낮추는 전용 세팅을 적용해야 합니다.
- 인쇄 속도 대폭 하향 조정 (20~40 mm/s): 연질 소재는 고속으로 밀어낼 때 저항을 견디지 못하고 기어 틈으로 밀려 나옵니다. 외벽 및 내부 채움(Infill) 속도를 모두 40 mm/s 이하로 제한하고, 첫 층은 15 mm/s로 천천히 안착시켜야 합니다.
- 리트랙션(Retraction) 최소화 또는 오프셋: TPU는 탄성이 있어 뒤로 잡아당길 때(Retraction) 늘어났다가 밀어낼 때 지연이 발생합니다. 씹힘과 실 늘어짐(Stringing)을 동시에 방지하려면 리트랙션 거리를 1mm 미만으로 줄이거나, 보이지 않는 이동 시에만 작동하도록 설정하는 것이 안전합니다.
4. 요약 및 실무 적용 가이드
TPU(연질 탄성체) 필라멘트 출력 시 씹힘 현상을 방지하고 깔끔한 결과물을 얻으려면 다음 기준을 준수해야 합니다.
- 직동식 구조 활용: 가급적 상하 듀얼 기어가 맞물리는 직동식 익스트루더 환경을 구축한다.
- 적정 아이들러 장력 유지: 필라멘트가 찌그러지지 않을 정도로만 장력 나사를 조여 기어 공회전과 씹힘을 동시에 방지한다.
- 저속 출력 및 리트랙션 축소: 인쇄 속도를 40 mm/s 이하로 낮추고, 과도한 리트랙션을 제한하여 노즐 내부 압력을 안정화한다.