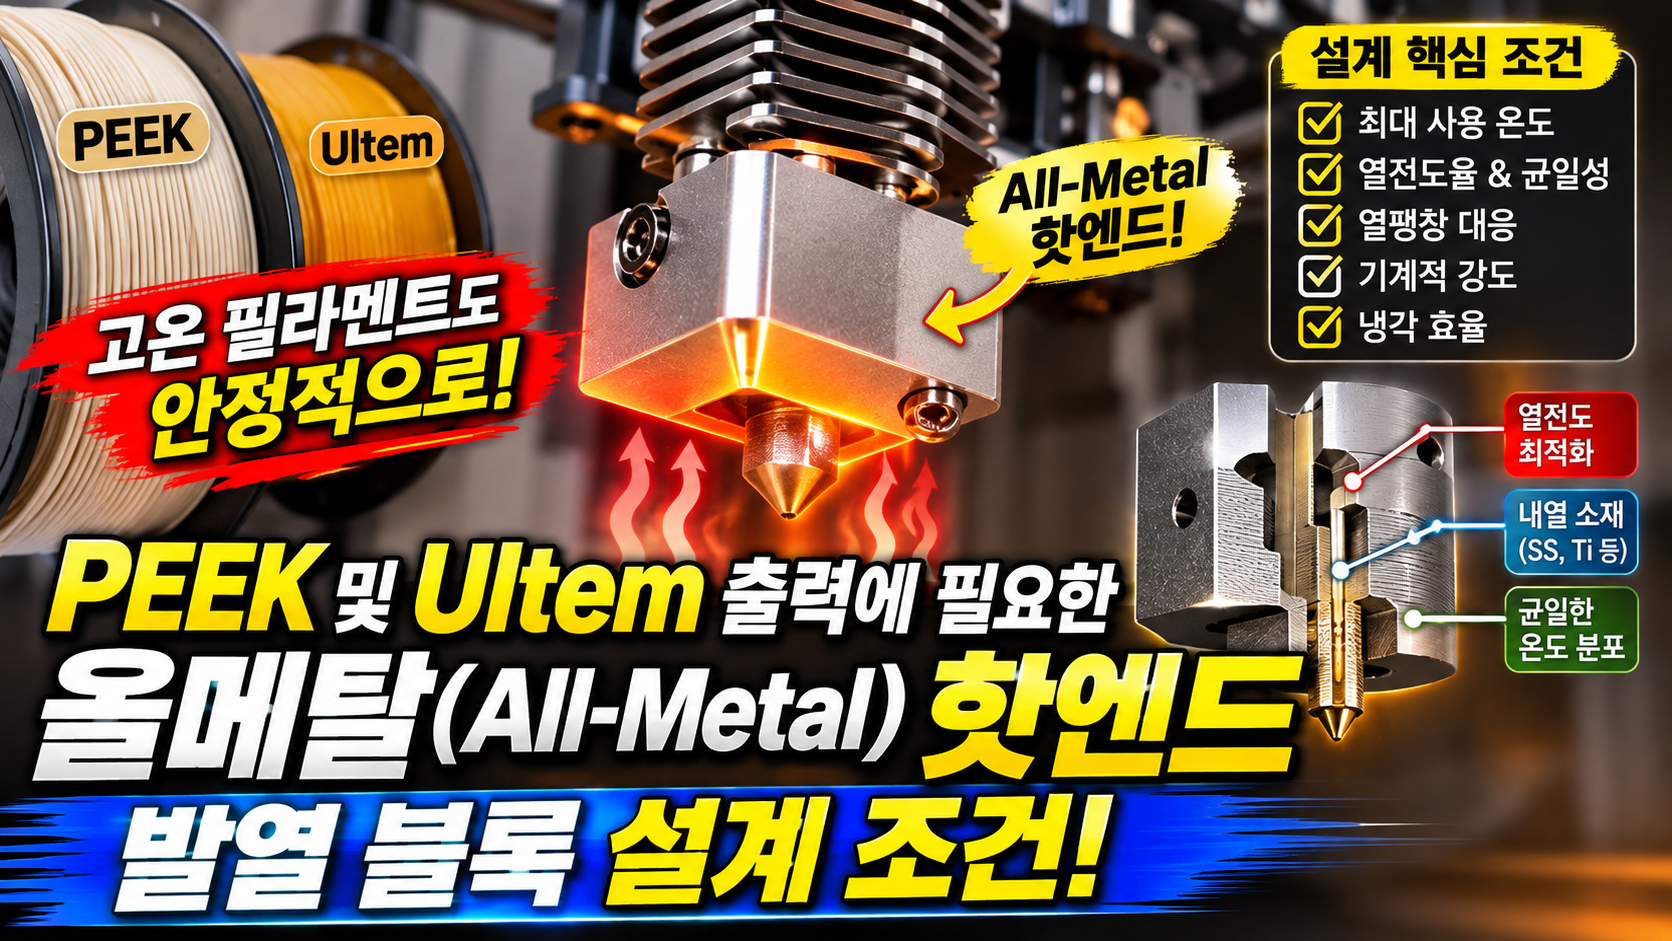
고온용 필라멘트 PEEK 및 Ultem 출력에 필요한 올메탈(All-Metal) 핫엔드 발열 블록 설계 조건
고온 필라멘트용 설계가이드 썸네일

항공우주, 의료용 임플란트, 극한의 내열성이 요구되는 산업용 기계 부품 제작 분야에서 FDM(용융적층조형) 3D 프린팅의 활용도가 높아지면서 PEEK(Polyetheretherketone)와 Ultem(PEI, Polyetherimide) 같은 슈퍼 엔지니어링 플라스틱(Super Engineering Plastics)에 대한 관심이 집중되고 있습니다. 이 고성능 소재들은 300℃를 훌쩍 넘는 온도에서 용융되며, 금속에 버금가는 기계적 강도와 화학적 저항성을 자랑합니다. 하지만 일반적인 3D 프린터에 장착된 테프론(PTFE) 튜브 삽입형 핫엔드나 기본형 발열 … 더 읽기
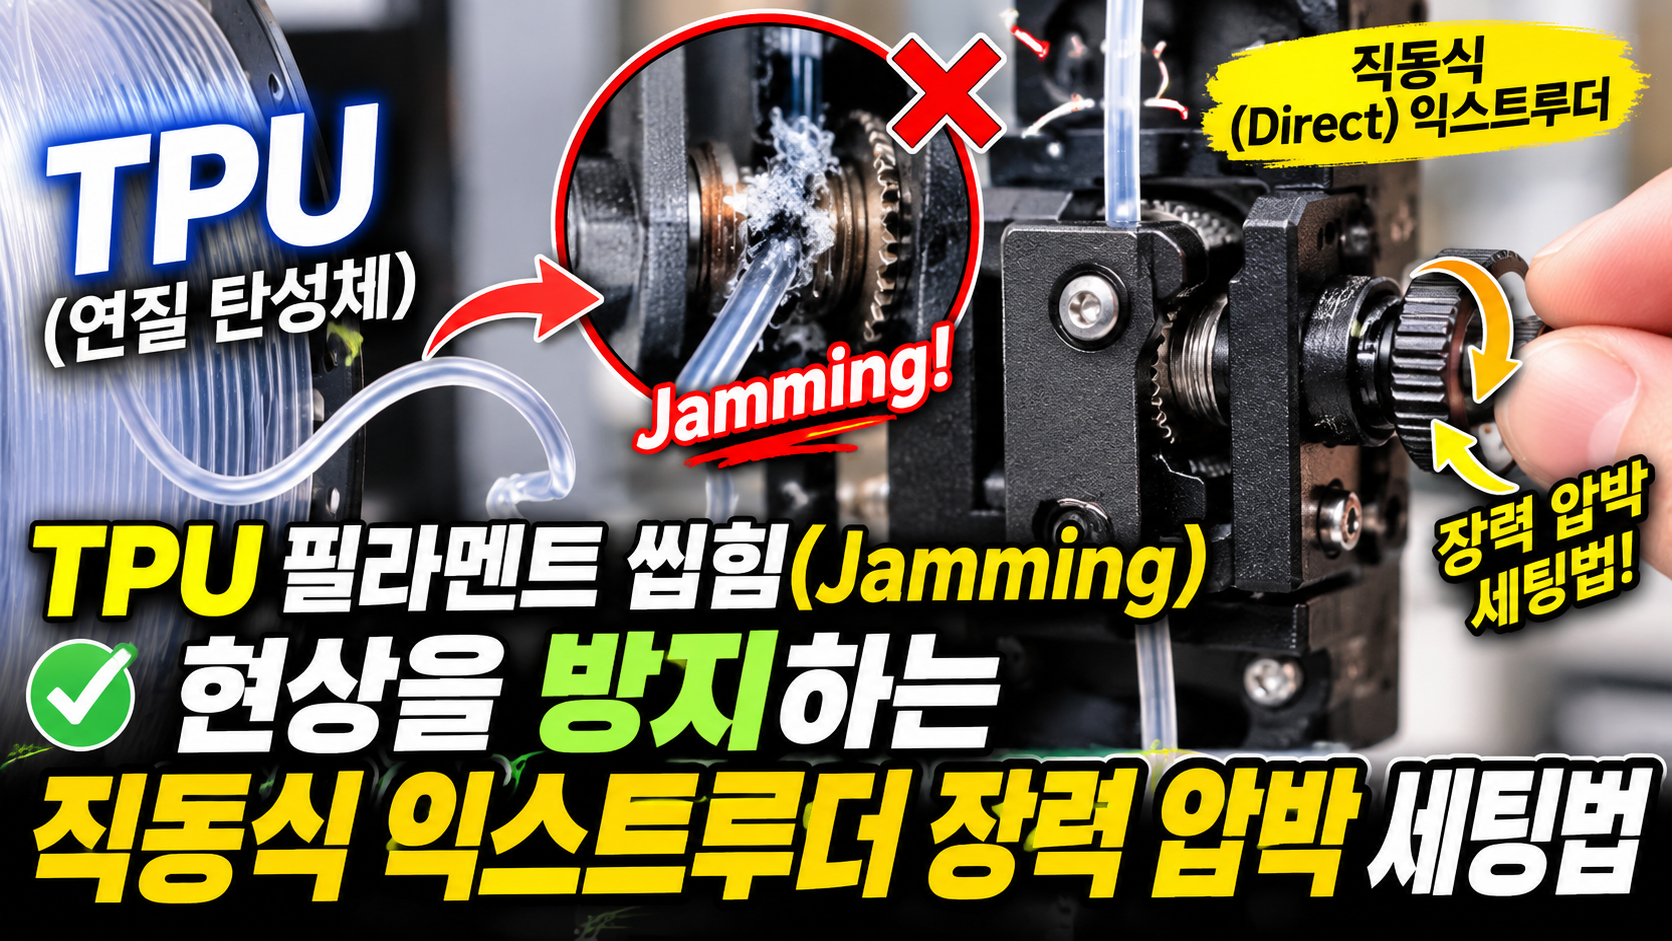
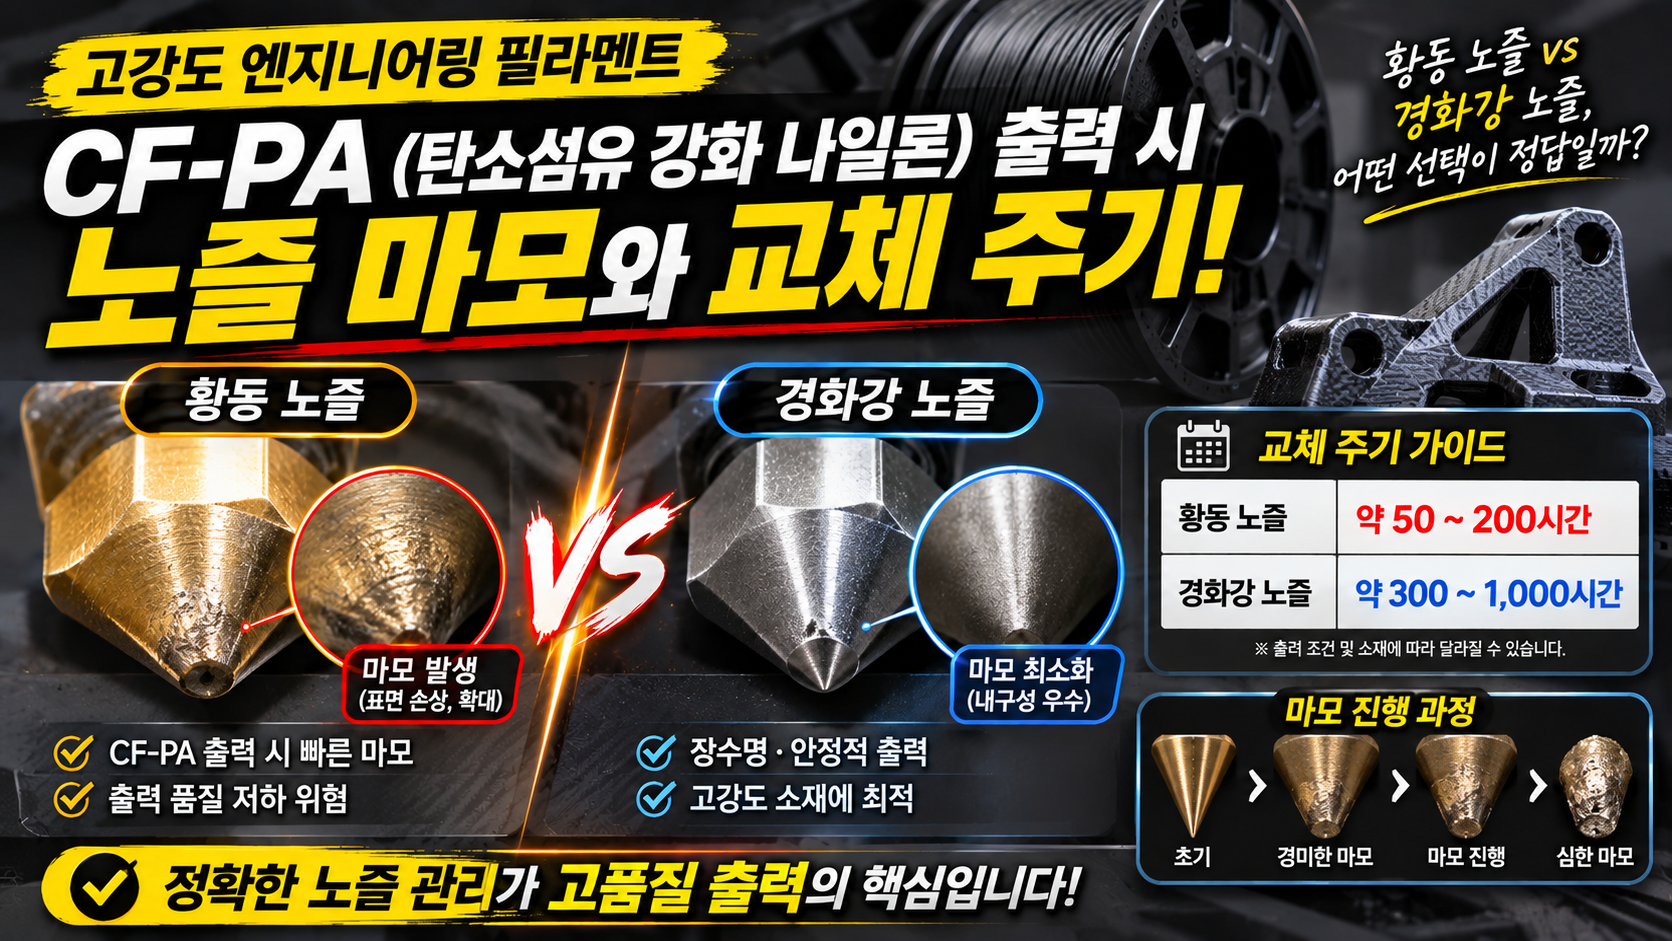
TPU(연질 탄성체) 필라멘트 씹힘(Jamming) 현상을 방지하는 직동식(Direct) 익스트루더 장력 압박 세팅법

TPU 익스트루더 세팅 썸네일

FDM(용융적층조형) 3D 프린터로 스마트폰 케이스, 완충 패드, 가스켓 등 유연하고 탄성 있는 부품을 제작할 때 필수적인 소재가 바로 TPU(Thermoplastic Polyurethane, 열가소성 폴리우레탄)입니다. 고무와 같은 유연성을 지녀 기계적 충격 흡수력이 뛰어나지만, 수많은 3D 프린터 유저들이 TPU 출력 과정에서 필라멘트가 드라이브 기어 사이로 꺾여 들어가거나 씹히는 잼(Jamming) 현상으로 인해 실패를 겪습니다. 특히 보우덴(Bowden) 방식의 익스트루더에서는 튜브 내부 … 더 읽기

고강도 엔지니어링 필라멘트(CF-PA, 탄소섬유 강화 나일론) 출력 시 황동 노즐 마모 현상과 경화강 노즐 교체 주기

노즐 관련 썸네일

FDM(용융적층조형) 3D 프린팅 기술이 시제품 제작 단계를 넘어 실제 산업 현장의 최종 기능성 부품, 드론 프레임, 고하중 지그(Jig) 제작으로 확장되면서 탄소섬유 강화 나일론(CF-PA, Carbon Fiber Reinforced Polyamide)과 같은 고강도 복합재 필라멘트의 수요가 급증하고 있습니다. 나일론의 뛰어난 인성과 탄소섬유(Carbon Fiber)의 극대화된 강성이 결합된 CF-PA는 알루미늄을 대체할 정도로 가볍고 단단한 출력물을 만들어냅니다. 하지만 일반 3D 프린터에 기본 … 더 읽기

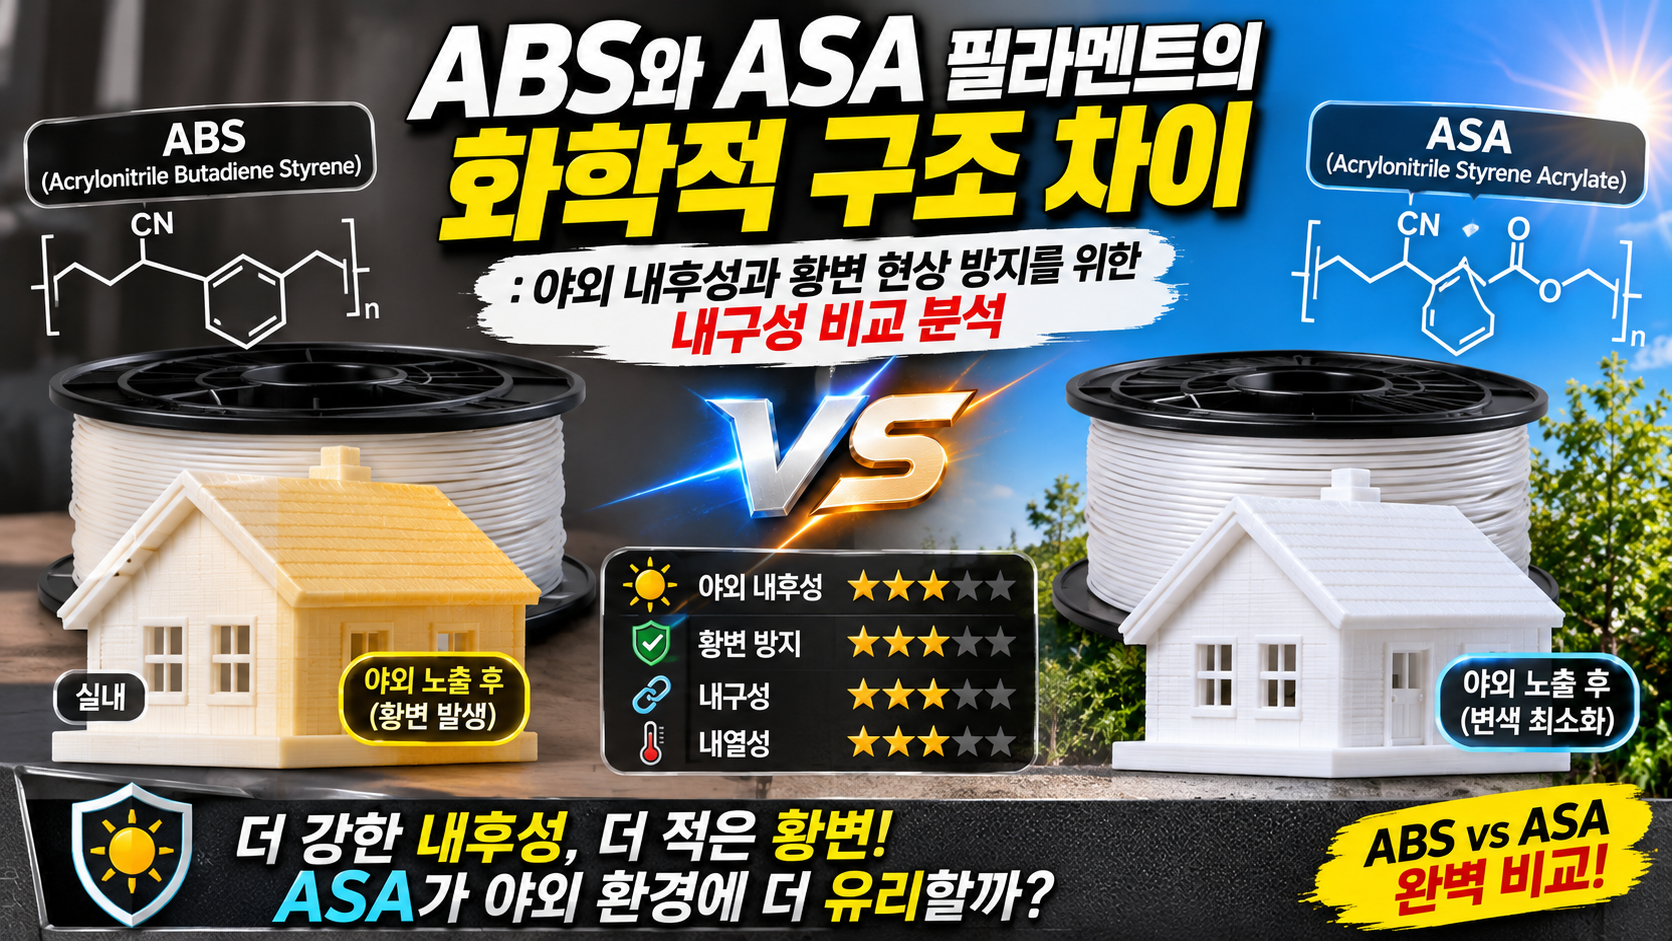
ABS와 ASA 필라멘트의 화학적 구조 차이: 야외 내후성과 황변 현상 방지를 위한 내구성 비교 분석

ABS ASA 화학 구조 비교 썸네일

FDM(용융적층조형) 방식 3D 프린팅으로 실외에 거치되는 구조물, 자동차 외장 부품, 또는 방수 하우징을 제작할 때 가장 고민되는 부분은 자외선(UV)과 풍우에 의한 소재 변형입니다. 대중적인 엔지니어링 플라스틱인 ABS(Acrylonitrile Butadiene Styrene)는 가공성이 뛰어나고 후가공이 쉬워 널리 쓰이지만, 야외에 방치할 경우 태양광의 자외선에 의해 표면이 하얗게 뜨는 초킹(Chalking) 현상과 누렇게 변하는 황변(Yellowing), 그리고 급격한 기계적 강도 저하를 겪습니다. … 더 읽기

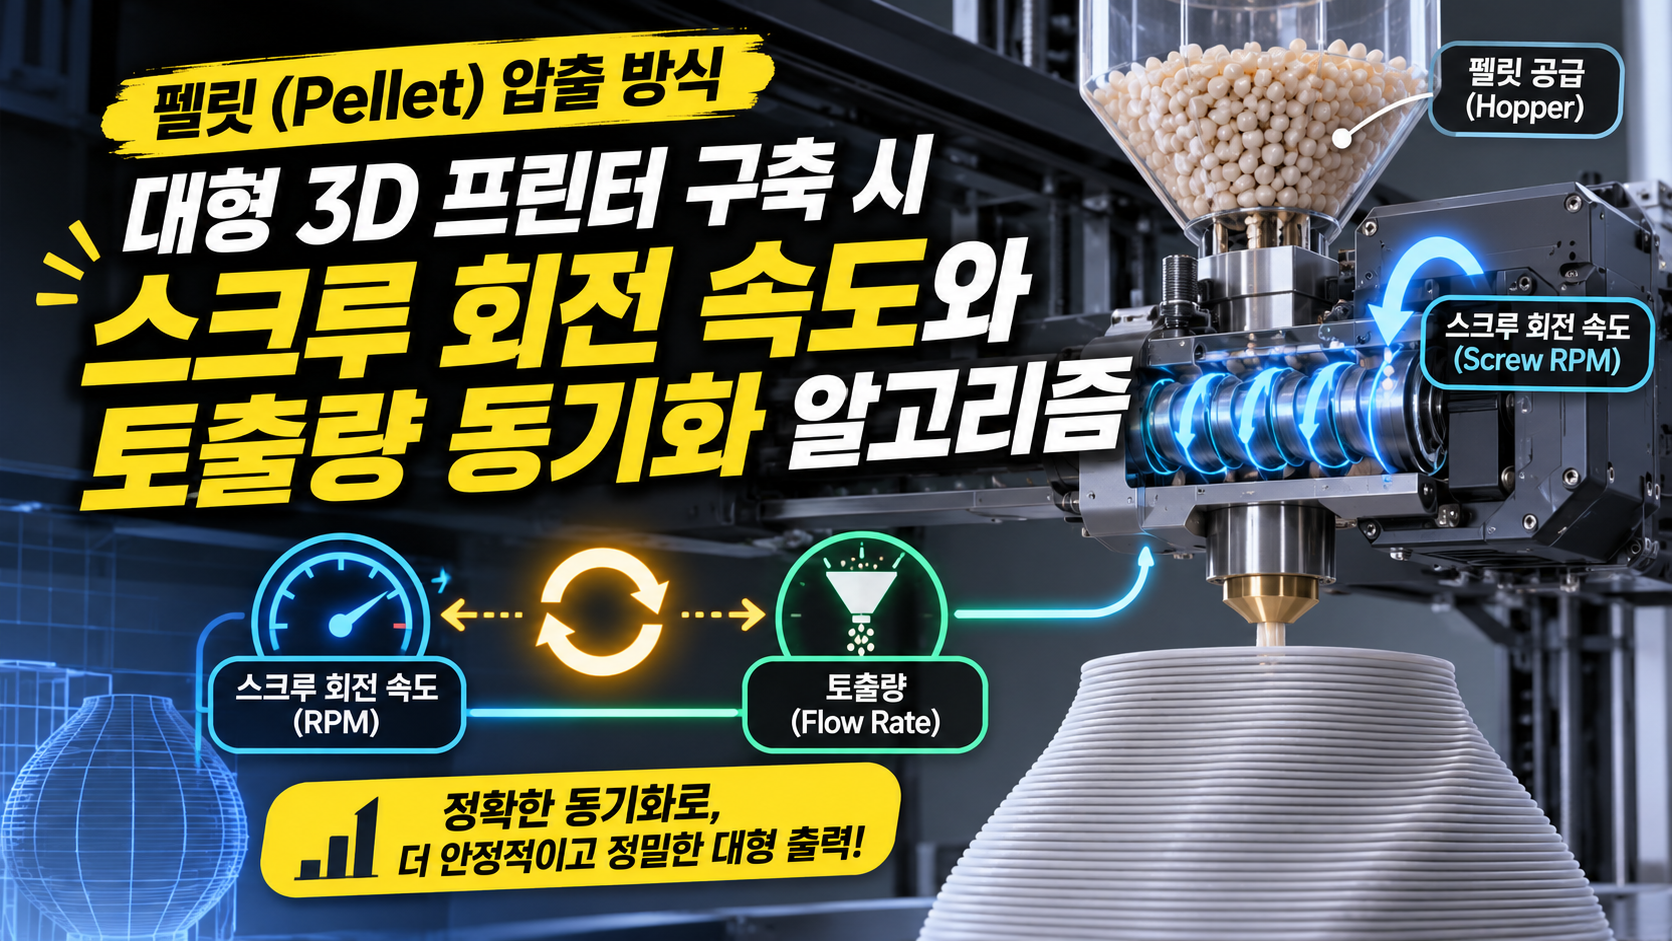
펠릿(Pellet) 압출 방식 대형 3D 프린터 구축 시 스크루 회전 속도와 토출량 동기화 알고리즘

대형 3D프린터 썸네일

필라멘트를 녹여서 적층하는 기존의 FDM 방식은 소형 및 중형 시제품 제작에는 탁월하지만, 가구, 건축 거푸집, 대형 조형물과 같은 미터(Meter) 단위의 대형 구조물을 제작하기에는 생산 속도와 재료비 측면에서 한계가 명확합니다. 이를 극복하기 위해 사출 성형에 사용되는 원료 알갱이(펠릿, Pellet)를 배럴 내부에서 직접 녹여 토출하는 대형 펠릿 압출 3D 프린팅(Pellet Extrusion Additive Manufacturing) 기술이 상용화되고 있습니다. 펠릿 … 더 읽기

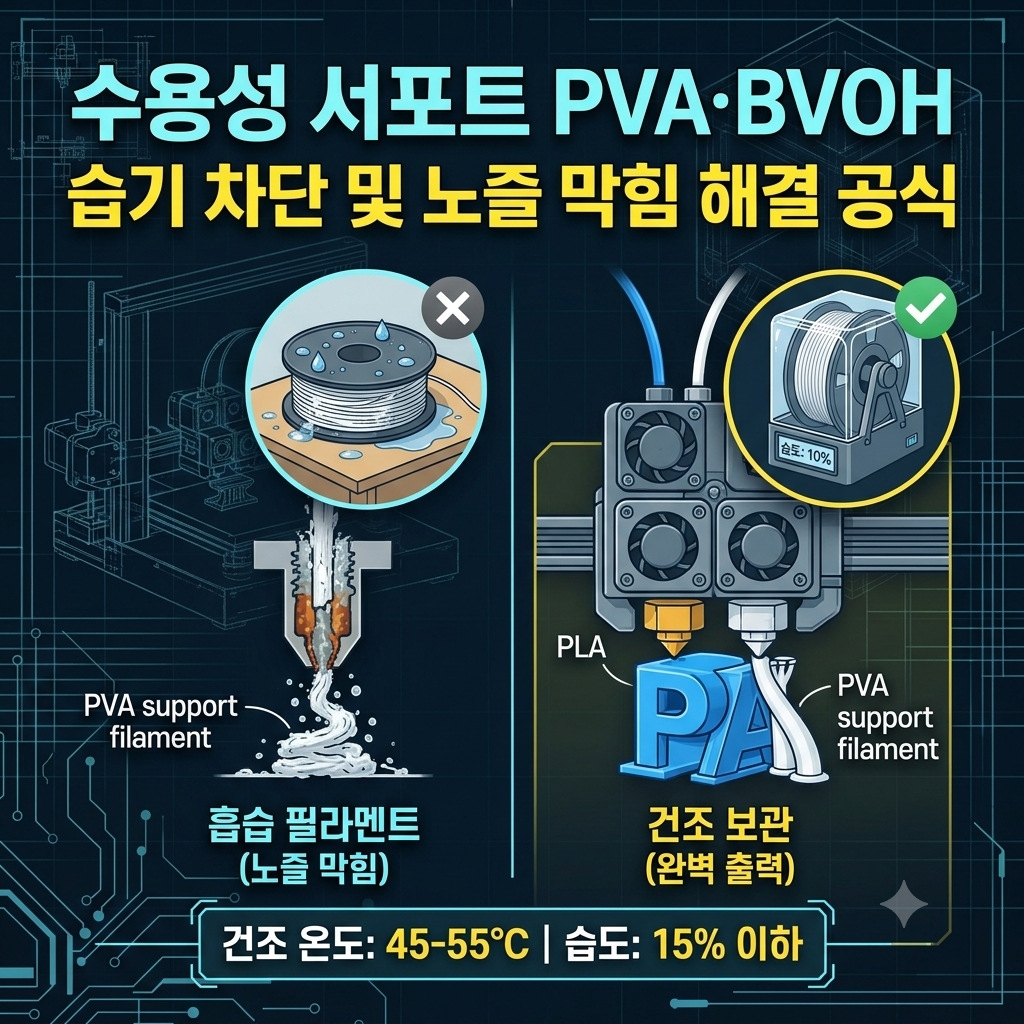
듀얼 익스트루더(Dual Extruder) 사용 시 수용성 서포트(PVA/BVOH)의 건조 보관 기준과 노즐 막힘 예방 가이드

수용성 서포트 썸네일

복잡한 내부 공동(Cavity)이나 오버행(Overhang) 각도가 큰 기능성 부품을 FDM 3D 프린터로 출력할 때는 물리적으로 제거하기 어려운 일반 서포트 대신, 물에 녹여 제거할 수 있는 수용성 서포트(Water-Soluble Support) 필라멘트가 활용됩니다. 듀얼 익스트루더(Dual Extruder) 및 IDEX(독립형 듀얼 압출) 시스템에서 가장 널리 쓰이는 수용성 소재는 PVA(폴리비닐알코올)와 BVOH(부텐디올 비닐알코올 공중합체)입니다. 그러나 이 두 소재는 극도로 높은 흡습성(Hygroscopicity)과 열 민감성을 … 더 읽기

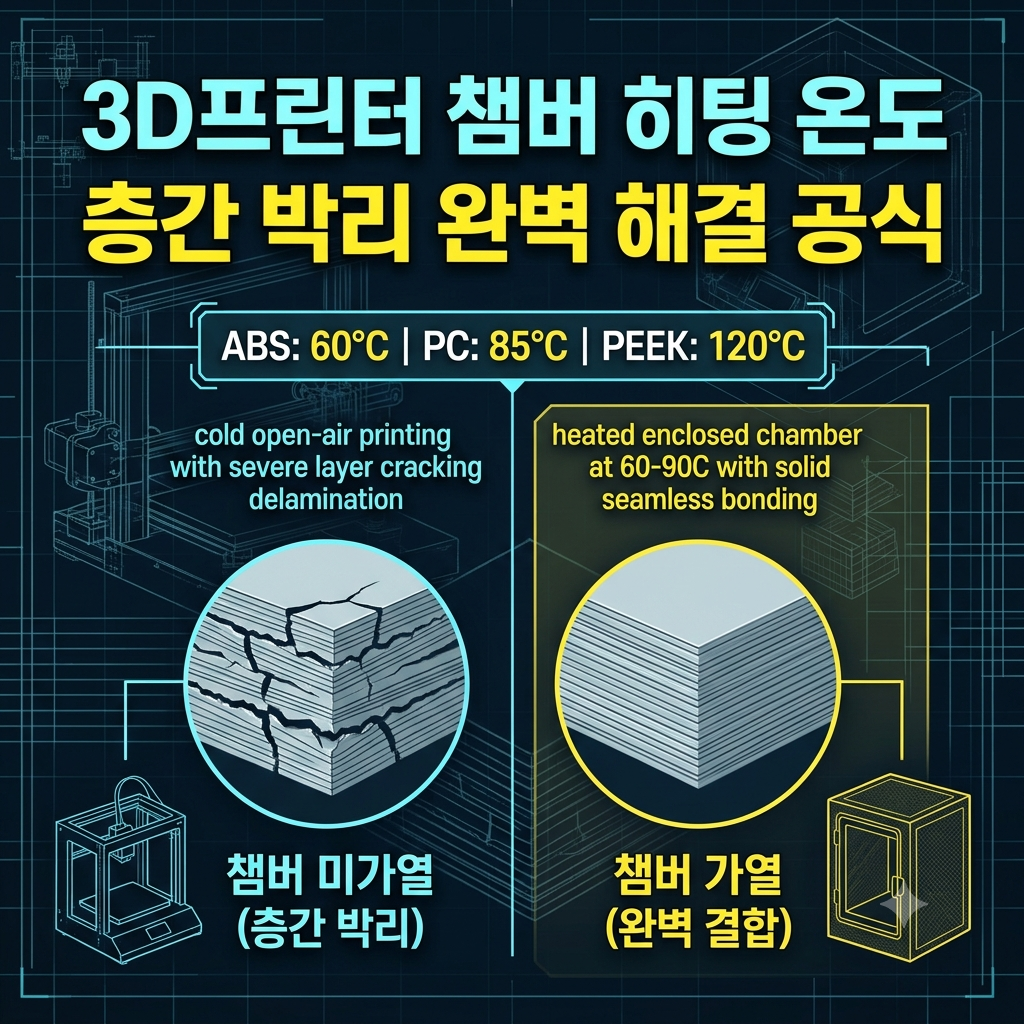
FDM 3D 프린터 챔버(Chamber) 히팅 온도가 엔지니어링 플라스틱(ABS, PC, PEEK) 층간 박리에 미치는 관계

층간 박리 해결공식 썸네일

산업용 지그(Jig), 내열 기계 부품, 자동차 프로토타입 등을 FDM(용융적층조형) 방식 3D 프린터로 제작할 때는 일반 PLA 대신 ABS, 폴리카보네이트(PC), PEEK와 같은 고성능 엔지니어링 플라스틱이 필수적으로 사용됩니다. 하지만 오픈 프레임(개방형) 구조의 3D 프린터에서 이러한 고온 소재를 출력하면 적층 도중 결을 따라 출력물이 갈라지는 층간 박리(Delamination)와 모서리가 들뜨는 와핑(Warping) 현상이 빈번하게 발생합니다. 본 포스팅에서는 3D 프린터 내부의 … 더 읽기

3D 프린터 오토 베드 레벨링(ABL) 센서 프로빙 매트릭스 밀도 설정과 메쉬 오차 보정 가이드

오토 베드 레벨링 썸네일

FDM 방식 3D 프린팅에서 출력 성공 여부를 결정하는 가장 결정적인 순간은 바로 ‘첫 번째 레이어(First Layer)’가 안착되는 순간입니다. 빌드 베드(Bed)의 미세한 평탄도 오차는 출력물 전체의 와핑(Warping)이나 안착 불량(Bed Adhesion Failure)을 유발하는 주원인입니다. 이를 해결하기 위해 BLTouch나 인덕티브(Inductive) 센서 같은 오토 베드 레벨링(ABL, Auto Bed Leveling) 시스템이 널리 쓰이지만, 단순히 센서를 장착했다고 해서 완벽한 출력이 보장되지는 … 더 읽기

SLA(광경화성 수지) 3D 프린터 출력 시 서포트 접점 부위의 표면 조도를 개선하는 레이저 노출 시간 최적화

3D 프린터 서포트 자국 해결 썸네일

SLA(Stereolithography) 및 MSLA(LCD 기반 광경화) 방식의 3D 프린터는 액상 포토폴리머 수지에 자외선(UV, 주로 405nm 파장)을 조사하여 경화시키는 적층제조 기술로, FDM 방식에 비해 압도적으로 매끄러운 표면 정밀도를 자랑합니다. 그러나 출력물의 하중을 지탱하고 박리(Peeling) 저항을 견디기 위해 필수적으로 배치하는 서포트(Support)의 팁(Tip) 접점 부위에서는 곰보 자국(Pitting)이나 돌출된 버(Burr) 현상이 발생해 전체 표면 조도(Surface Roughness)를 급격히 저하시키는 문제가 발생합니다. … 더 읽기

FDM 방식 3D 프린터 출력물 승강 방향(Z축) 인장 강도를 극대화하는 노즐 온도 및 유량(Flow) 세팅 법

3D 프린터 썸네일

FDM(Fused Deposition Modeling, 용융적층조형) 방식의 3D 프린팅 기술은 시제품 제작부터 기능성 기계 부품 생산까지 광범위하게 활용됩니다. 그러나 FDM 공정은 열가소성 수지를 한 층씩 쌓아 올리는 적층 구조의 특성상, X-Y 평면 방향의 인장 강도에 비해 적층 방향인 Z축 방향의 인장 강도가 현저히 낮아지는 이방성(Anisotropy) 문제를 필연적으로 동반합니다. 외부 하중이 가해졌을 때 출력물이 결을 따라 찢어지는 ‘층간 … 더 읽기