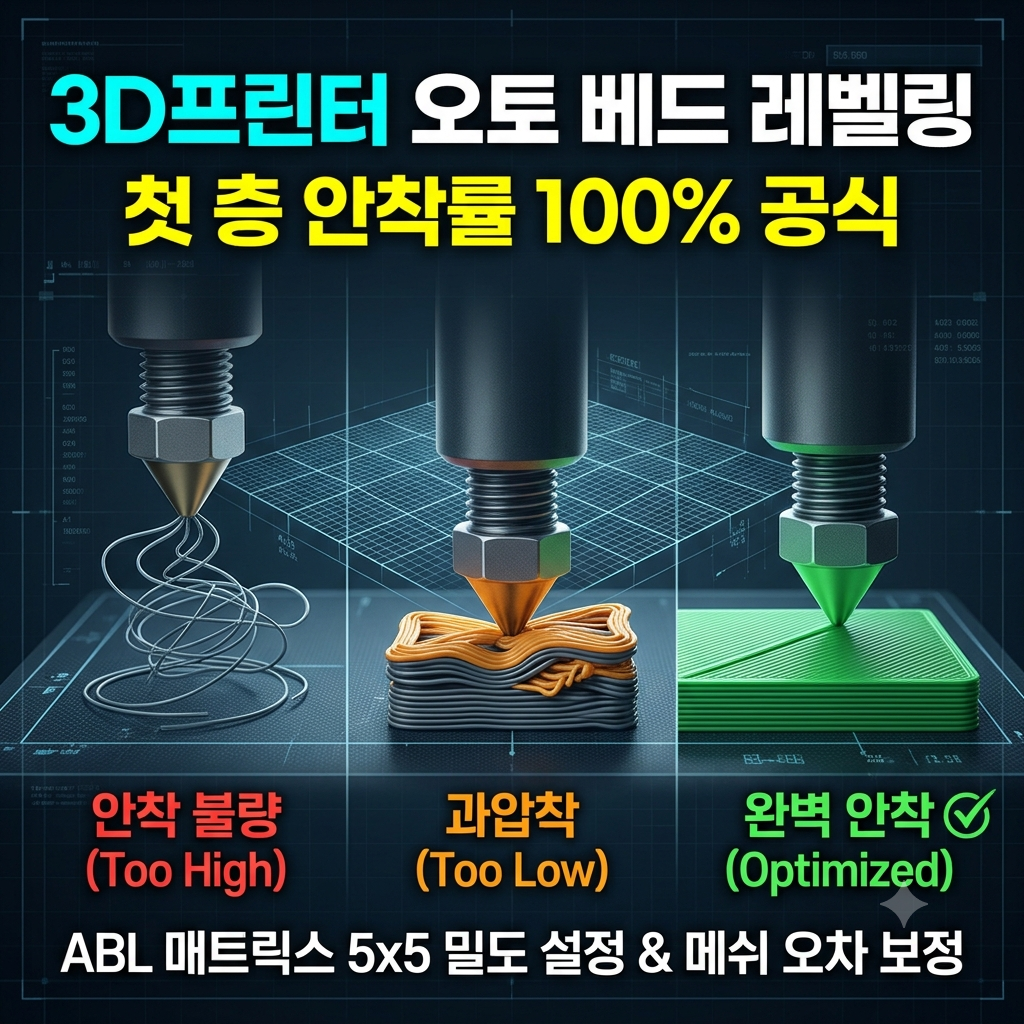
FDM 방식 3D 프린팅에서 출력 성공 여부를 결정하는 가장 결정적인 순간은 바로 ‘첫 번째 레이어(First Layer)’가 안착되는 순간입니다. 빌드 베드(Bed)의 미세한 평탄도 오차는 출력물 전체의 와핑(Warping)이나 안착 불량(Bed Adhesion Failure)을 유발하는 주원인입니다. 이를 해결하기 위해 BLTouch나 인덕티브(Inductive) 센서 같은 오토 베드 레벨링(ABL, Auto Bed Leveling) 시스템이 널리 쓰이지만, 단순히 센서를 장착했다고 해서 완벽한 출력이 보장되지는 않습니다. 본 포스팅에서는 프로빙 매트릭스(Probing Matrix) 밀도 설정과 베드 메쉬(Bed Mesh) 오차 보정을 통해 첫 층 안착률을 극대화하는 공학적 세팅법을 심층 분석합니다.
1. 오토 베드 레벨링과 베드 메쉬(Bed Mesh) 생성 원리
수동 레벨링(Manual Leveling)이 노사와 베드 사이의 물리적 간격을 조절하는 방식이라면, ABL은 빌드 표면의 여러 지점을 센서로 실시간 측정하여 가상 높이 지도인 ‘메쉬(Mesh)’를 생성하는 방식입니다. 펌웨어(Marlin 또는 Klipper)는 이 메쉬 데이터를 기반으로 Z축 모터를 미세하게 승하강시키며 노즐과 베드 사이의 간격을 일정하게 유지합니다.
그러나 측정 포인트의 간격이 너무 넓으면 실제 베드의 미세한 굴곡(Waviness)을 메쉬가 반영하지 못해 특정 구역에서 노즐이 베드를 긁거나 반대로 공중에서 필라멘트를 공중제비처럼 흩뿌리는 현상이 발생합니다. 따라서 빌드 사이즈에 맞는 최적의 프로빙 매트릭스 밀도 설정이 필수적입니다.
2. 베드 규격별 최적 프로빙 매트릭스(Probing Density) 설정 기준
펌웨어 내 설정에서 프로빙 그리드(Grid Points)를 단순히 3×3으로 설정할 경우 측정 포인트가 9곳에 불과하여 베드 전역의 굴곡을 정밀 보정하기에 턱없이 부족합니다. 아래 표는 베드 면적에 따른 권장 프로빙 매트릭스 세팅값입니다.
| 빌드 플레이트 규격 | 권장 프로빙 매트릭스 (Grid) | 총 측정 포인트 수 | 메쉬 보간 알고리즘 (Interpolation) | 주요 장점 및 적용 효과 |
| 소형 (200 x 200mm 이하) | 4 x 4 또는 5 x 5 | 16 ~ 25 포인트 | Bicubic (쌍삼차 보간) | 균일한 간격으로 신속한 메쉬 생성 가능 |
| 중형 (220 x 220 ~ 300 x 300mm) | 5 x 5 또는 7 x 7 | 25 ~ 49 포인트 | Bicubic / Lagrange | 알루미늄 베드의 중앙 처짐 현상 완벽 보정 |
| 대형 (300 x 300mm 이상) | 7 x 7 또는 9 x 9 | 49 ~ 81 포인트 | Bicubic | 대면적 유리·PEI 시트 미세 굴곡 오차 상쇄 |
- 페이드 하이트(Fade Height) 설정의 중요성: 베드 메쉬 보정은 보통 첫 층에서만 유효하게 작용해야 합니다. 펌웨어의
BED_MESH_FADE기능을 활성화하여 높이 5.0mm ~ 10.0mm 구간에 걸쳐 메쉬 보정값을 점진적으로 0으로 수렴(Fade out)시키면, 상층부로 갈수록 Z축이 기계적 평면을 유지하며 구조적 왜곡 없는 출력을 완성할 수 있습니다.
3. Z-Offset 미세 튜닝 및 메쉬 오차 보정 프로토콜
프로빙 매트릭스를 촘촘하게 설정했다 하더라도 노즐과 센서 팁 사이의 물리적 높이 편차인 Z-Offset(Z축 오프셋) 값이 정확하지 않으면 안착 불량이 발생합니다.
- 실시간 라이브 Z-Offset 캘리브레이션: 출력 시작 직후 첫 층이 안착되는 동안 슬라이서 화면이나 프린터 패널을 통해 Z-Offset을 0.01mm 단위로 조절합니다. 필라멘트가 베드 표면에 압착되어 투명하게 퍼지되, 손가락으로 밀었을 때 떨어지지 않는 두께(약 0.2mm 노즐 기준 0.15~0.2mm)가 이상적인 수치입니다.
- 기계적 갠트리 수평(Tilt Adjustment) 선행: 듀얼 Z축 모터를 사용하는 프린터의 경우, ABL이 작동하더라도 양쪽 갠트리의 수평이 맞지 않으면 메쉬 보정 범위를 초과하는 오차가 발생합니다. 자동 틸트 정렬(
Z_TILT_ADJUST또는QUAD_GANTRY_LEVEL) 기능을 먼저 수행한 뒤 베드 메쉬를 측정해야 오차를 최소화할 수 있습니다.
4. 요약 및 실무 적용 체크리스트
3D 프린터의 첫 층 안착률을 100%에 가깝게 끌어올리고 베드 레벨링 스트레스를 해소하려면 다음 세 가지 핵심 설정을 점검해야 합니다.
- 프로빙 매트릭스 밀도: 220~300 규격 기준 최소 5×5 이상의 그리드 포인트를 설정하여 정밀한 높이 지도를 구축한다.
- 보간 알고리즘: 측정 포인트 사이를 부드럽게 연결하는 Bicubic 보간법을 활성화한다.
- 페이드 하이트(Fade Height): 약 5mm 높이까지 보정값을 적용하고 상층부에서는 해제하여 모델 형상 변형을 방지한다.
- 주기적 Z-Offset 점검: PEI 시트 교체나 노즐 정비 후에는 반드시 첫 층 테스트 라인을 출력하며 Z-Offset을 재조정한다.