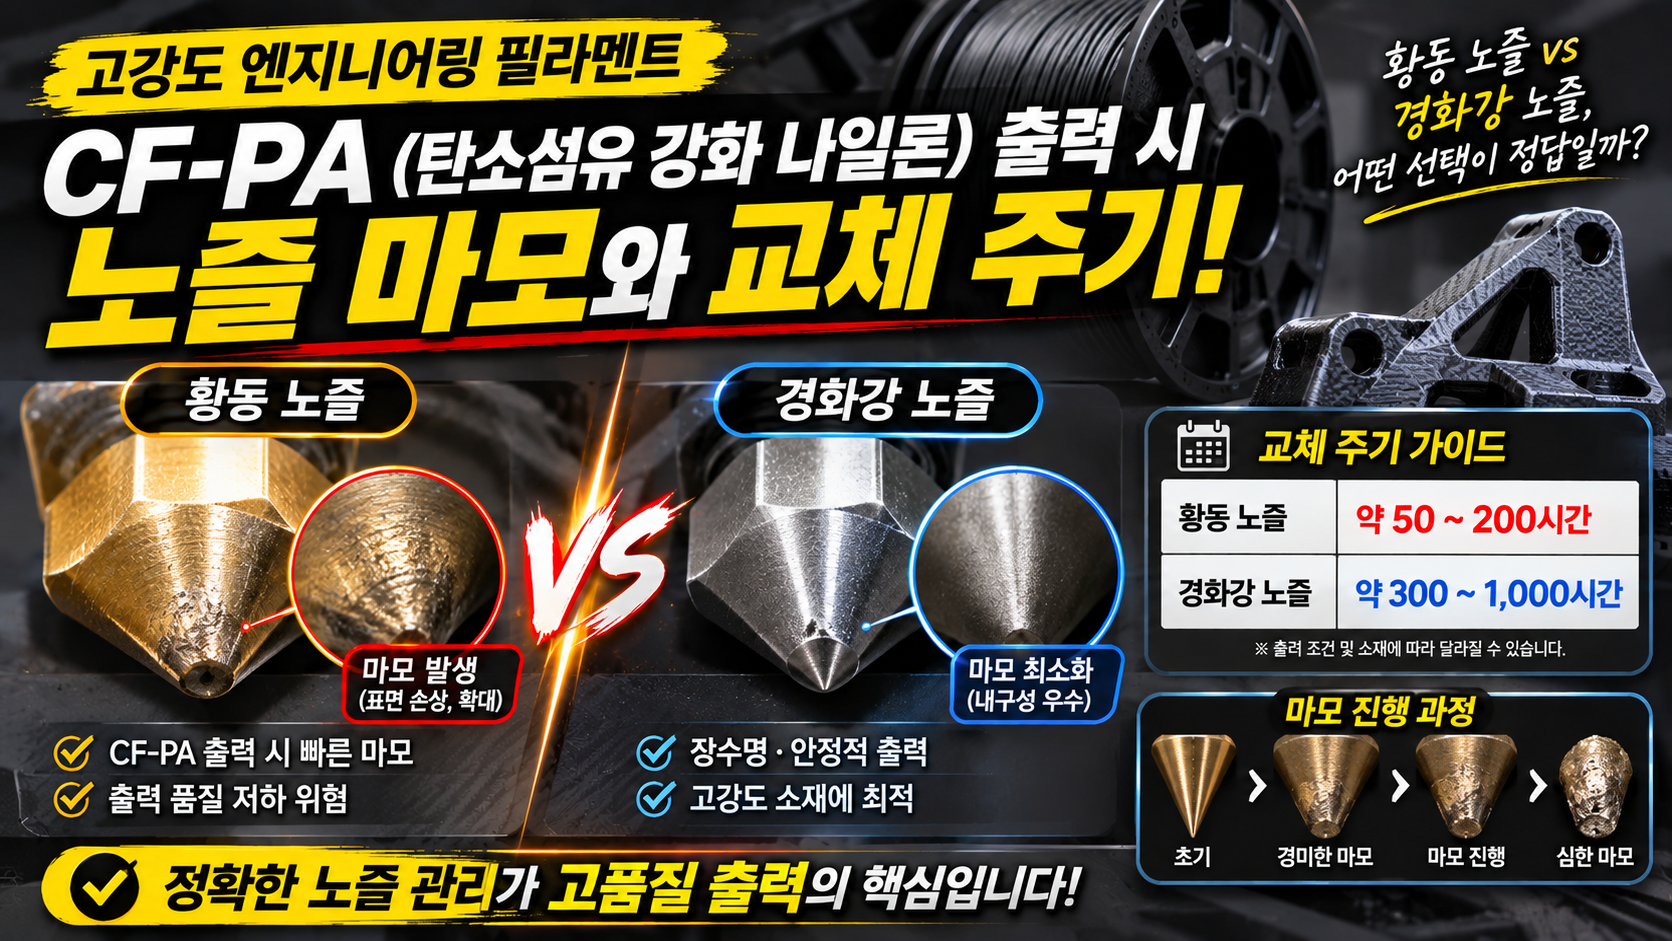
FDM(용융적층조형) 3D 프린팅 기술이 시제품 제작 단계를 넘어 실제 산업 현장의 최종 기능성 부품, 드론 프레임, 고하중 지그(Jig) 제작으로 확장되면서 탄소섬유 강화 나일론(CF-PA, Carbon Fiber Reinforced Polyamide)과 같은 고강도 복합재 필라멘트의 수요가 급증하고 있습니다. 나일론의 뛰어난 인성과 탄소섬유(Carbon Fiber)의 극대화된 강성이 결합된 CF-PA는 알루미늄을 대체할 정도로 가볍고 단단한 출력물을 만들어냅니다. 하지만 일반 3D 프린터에 기본 장착된 황동(Brass) 노즐로 이 탄소섬유 강화 소재를 출력할 경우, 단 몇 롤 만에 노즐 구멍이 마모되어 확장되는 치명적인 하드웨어 손상이 발생합니다. 본 포스팅에서는 탄소섬유 필라멘트가 노즐에 미치는 연마 마모(Abrasive Wear) 메커니즘을 분석하고, 경화강 및 특수 합금 노즐로의 교체 주기와 관리 기준을 공학적으로 살펴봅니다.
1. 탄소섬유 강화 필라멘트의 연마 마모(Abrasive Wear) 원리
일반적인 플라스틱 필라멘트(PLA, ABS, PETG 등)는 고분자 수지 단일 성분이거나 부드러운 첨가물이 포함되어 있어 노즐 내벽에 큰 물리적 마모를 주지 않습니다. 반면 CF-PA나 GF-PA(유리섬유 강화 나일론) 같은 복합재 필라멘트는 수지 매트릭스 내부에 미세하게 분쇄된 수십 마크론(µm) 크기의 고경도 탄소섬유 조각이 무수히 포함되어 있습니다.
고온으로 용융된 필라멘트가 압출기를 통과해 좁은 노즐 오리피스(일반적으로 0.4mm)를 빠져나갈 때, 이 단단한 탄소섬유 입자들이 노즐 내부 벽면을 거칠게 긁고 지나가는 ‘샌드블라스팅(Sandblasting) 효과’를 일으킵니다. 그 결과 부드러운 금속 성분인 황동 노즐은 내부 오리피스 구경이 순식간에 넓어지며, 출력 품질을 저하시키는 결정적 원인이 됩니다.
2. 노즐 재질별 내마모성 비교 및 수명 주기 데이터
노즐 재질에 따라 탄소섬유 강화 필라멘트를 견뎌내는 수명은 극단적인 차이를 보입니다. 아래 표는 주요 노즐 소재별 특성과 CF-PA 출력 시 권장 교체 주기입니다.
| 노즐 재질 (Material) | 모스 경도 (Mohs Hardness) | CF-PA 출력 수명 주기 | 열전도율 및 특징 | 실무 적용 시 장단점 분석 |
|---|---|---|---|---|
| 황동 (Standard Brass) | 약 3 ~ 4 | 1 ~ 2 롤 (약 1~2kg) | 매우 높음 (약 110 W/m·K) | 일반 소재용, 탄소섬유 출력 시 즉시 마모됨 |
| 도금 구경 (Plated Copper / 펏지) | 약 6 ~ 7 | 5 ~ 8 롤 (약 5kg 내외) | 높음 (열전도 우수 + 마모 저항) | 범용성과 내마모성을 동시에 잡은 가성비 선택지 |
| 경화강 (Hardened Steel) | 약 7 ~ 8 | 15 ~ 25 롤 이상 | 보통 (약 45 W/m·K) | 탄소섬유 출력의 표준, 노즐 온도 5~10℃ 상향 필요 |
| 공구강 / 루비 팁 (Tool Steel / Ruby) | 약 8 이상 (특수 합금) | 반영구적 (50롤 이상) | 낮음 ~ 보통 | 고비용이지만 극한의 내마모성 및 정밀도 유지 |
- 열전도율 차이에 따른 노즐 온도 보정: 경화강 노즐은 황동에 비해 열전도율이 절반 이하로 낮습니다. 따라서 동일한 세팅으로 CF-PA를 출력할 때 용융 불량이 발생할 수 있으므로, 경화강 노즐로 교체한 후에는 노즐 설정 온도를 기존 대비 5~10℃ 높여 필라멘트가 충분히 녹을 수 있도록 보정해야 합니다.
3. 노즐 마모 조기 진단 및 치수 공차 보정 프로토콜
노즐 구경이 마모되면 육안으로는 식별하기 어렵지만 출력물에서 명확한 이상 징후가 나타납니다.
- 언더에추루션(Under-extrusion) 및 압출 불량 진단: 슬라이서에서 선폭(Line Width)을 0.4mm로 설정했음에도 실제 측정된 외벽 두께가 0.48mm 이상으로 두껍게 나오거나, 코너 부위에서 압출량이 불균일해지는 현상은 노즐 구멍이 타원형으로 넓어졌음을 의미하는 대표적인 신호입니다.
- 경화강 노즐 교체 및 ABL Z-Offset 재조정: 탄소섬유 필라멘트를 본격적으로 다루기 전에 반드시 노즐을 경화강 또는 도금 코팅 노즐로 교체해야 합니다. 노즐을 교체한 직후에는 미세한 길이 오차가 발생하므로, 첫 층 테스트 라인을 출력하며 Z-Offset 값을 다시 캘리브레이션해야 베드 손상을 방지할 수 있습니다.
4. 요약 및 실무 적용 가이드
CF-PA(탄소섬유 강화 나일론)와 같은 고성능 복합재 필라멘트를 안정적으로 출력하고 장비 트러블을 예방하려면 하드웨어 업그레이드가 선행되어야 합니다.
- 노즐 업그레이드 필수: 탄소섬유 필라멘트 투입 전 반드시 경화강(Hardened Steel) 노즐로 교체하여 연마 마모를 방지한다.
- 온도 보정: 경화강 노즐의 낮은 열전도율을 고려하여 노즐 출력 온도를 5~10℃ 상향 조정한다.
- 주기적 점검: 출력물 외벽 두께가 비정상적으로 두꺼워지거나 압출 불량이 발생하면 즉시 노즐 마모 상태를 확인하고 교체한다.