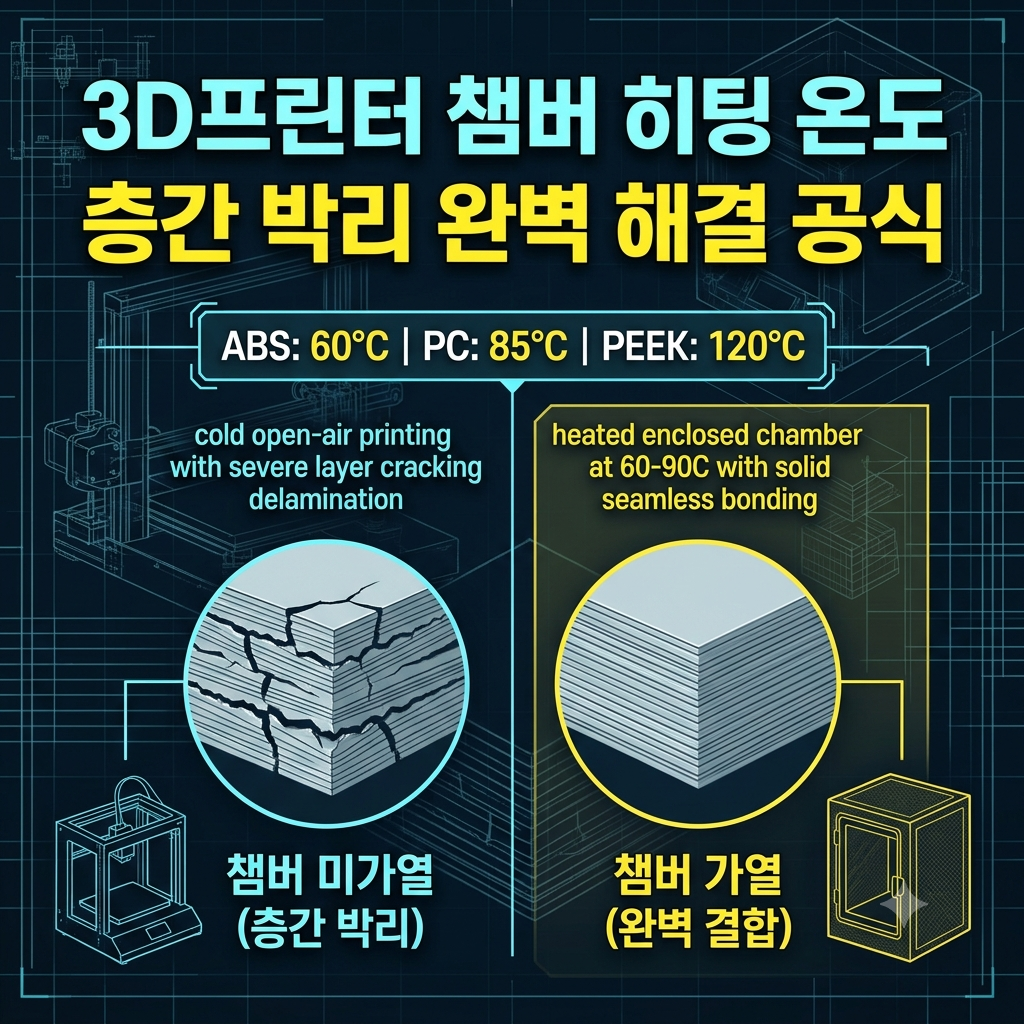
산업용 지그(Jig), 내열 기계 부품, 자동차 프로토타입 등을 FDM(용융적층조형) 방식 3D 프린터로 제작할 때는 일반 PLA 대신 ABS, 폴리카보네이트(PC), PEEK와 같은 고성능 엔지니어링 플라스틱이 필수적으로 사용됩니다. 하지만 오픈 프레임(개방형) 구조의 3D 프린터에서 이러한 고온 소재를 출력하면 적층 도중 결을 따라 출력물이 갈라지는 층간 박리(Delamination)와 모서리가 들뜨는 와핑(Warping) 현상이 빈번하게 발생합니다. 본 포스팅에서는 3D 프린터 내부의 챔버(Chamber) 히팅 온도가 엔지니어링 플라스틱의 열수축 응력과 층간 결합력에 미치는 열역학적 원리를 분석하고, 소재별 최적 챔버 온도 세팅 기준을 제시합니다.
1. 엔지니어링 플라스틱의 열수축과 층간 박리 메커니즘
ABS, PC, PEEK 소재는 출력 중 250~400℃의 고온으로 용융되었다가 외부 공기와 접촉하며 급격히 냉각됩니다. 이때 상부 레이어(신규 적층부)는 뜨거운 상태로 팽창해 있는 반면, 이미 냉각된 하부 레이어는 수축하면서 두 층 사이에 강한 전단 응력(Shear Stress)과 열 구배(Thermal Gradient)가 형성됩니다.
특히 반결정성(Semi-crystalline) 고분자인 PEEK나 수축률이 높은 ABS·PC는 냉각 속도가 빠를수록 내부 잔류 응력이 임계치를 초과하여, 출력물 가장 약한 부위인 적층 경계면이 찢어지는 층간 박리를 일으킵니다. 가열 챔버(Heated Chamber)는 출력 공간 전체의 주변 온도를 높여 레이어 간 온도 차이를 줄이고, 고분자 사슬이 서서히 냉각되며 서로 얽힐 수 있는 ‘열적 어닐링(Thermal Annealing)’ 환경을 조성하여 박리를 근본적으로 차단합니다.
2. 엔지니어링 플라스틱 소재별 최적 챔버 히팅 온도 기준
층간 박리를 막기 위한 이상적인 챔버 온도는 해당 필라멘트 소재의 유리전이온도($T_g$, Glass Transition Temperature)보다 약 15~30℃ 낮은 구간으로 설정하는 것입니다. 아래 표는 주요 엔지니어링 플라스틱의 물성과 권장 챔버 히팅 온도 데이터입니다.
| 엔지니어링 소재 | 노즐 온도 | 히팅 베드 온도 | 유리전이온도 (Tg) | 권장 챔버 히팅 온도 | 핵심 출력 관리 포인트 |
| ABS / ASA | 245 ~ 260℃ | 100 ~ 110℃ | 약 105℃ | 55 ~ 65℃ | 냉각 팬 0% 유지, 급격한 외기 유입 차단 |
| PC (폴리카보네이트) | 270 ~ 300℃ | 110 ~ 120℃ | 약 147℃ | 80 ~ 95℃ | 높은 잔류 응력 억제를 위한 능동 히팅 필수 |
| PA (나일론 / PA12) | 250 ~ 275℃ | 80 ~ 100℃ | 약 50 ~ 70℃ | 50 ~ 60℃ | 출력 전 필라멘트 제습 및 건조 병행 |
| PEEK (슈퍼 엔프라) | 380 ~ 410℃ | 130 ~ 150℃ | 약 143℃ | 110 ~ 130℃ | 결정화도(Crystallinity) 균일화를 위한 고온 챔버 |
- 수동 보온(Passive Heating) vs 능동 히팅(Active Heating): 히팅 베드의 열기만으로 내부 온도를 올리는 밀폐형(Enclosed) 구조는 최대 45~50℃ 수준에 머물러 소형 ABS 부품 출력에는 적합합니다. 그러나 대형 ABS 구조물이나 PC, PEEK 소재는 독립된 PTC 히터와 온도 센서가 탑재된 능동형 가열 챔버(Active Heated Chamber)를 통해 80℃ 이상의 균일한 대류 환경을 유지해야 완벽한 층간 접착력을 확보할 수 있습니다.
3. 고온 챔버 운용 시 하드웨어 보호 및 냉각 설계
챔버 내부 온도를 60℃ 이상으로 높여 장시간 운용할 때는 프린터 구동부 보호를 위한 하드웨어적 고려가 동반되어야 합니다.
- 수냉식(Water-Cooled) 또는 고풍량 히트싱크 적용: 챔버 내부 공기 온도가 높아지면 공랭식 핫엔드 방열판의 냉각 효율이 급감하여, 필라멘트가 노즐에 도달하기 전 미리 녹아 막히는 히트 크리프(Heat Creep) 현상이 발생합니다. 챔버 온도 70℃ 이상 환경에서는 수냉식 핫엔드나 외부 찬 공기를 끌어오는 덕트형 냉각 구조를 적용해야 합니다.
- 스테퍼 모터 및 전자부품 격리: 일반 스테퍼 모터의 절연 등급 한계는 보통 80~100℃ 수준이므로, 모터와 메인보드·전원공급장치(PSU)는 가열 챔버 외부 격벽 바깥에 배치하여 열화로 인한 스텝 탈조와 수명 단축을 방지해야 합니다.
4. 요약 및 실무 적용 체크리스트
엔지니어링 플라스틱 출력물의 층간 박리를 방지하고 사출품에 준하는 기계적 강도를 얻기 위해서는 다음 기준에 따라 챔버 온도를 제어해야 합니다.
- 챔버 온도 설정: 소재별 유리전이온도($T_g$)를 기준으로 ABS는 60℃, PC는 85℃, PEEK는 120℃ 내외의 항온 환경을 구축한다.
- 출력 후 서냉(Slow Cooling): 출력이 완료된 직후 챔버 도어를 즉시 열면 급격한 온도 하강으로 크랙이 발생할 수 있으므로, 챔버 히터와 베드를 끈 상태에서 최소 30분 이상 자연 서냉한 뒤 출력물을 꺼낸다.
- 예열 시간 확보: 대형 출력물 시작 전 챔버 목표 온도에 도달한 뒤 15~20분간 예열(Heat Soak)을 유지하여 프레임과 베드 전체의 열팽창을 안정화한다.