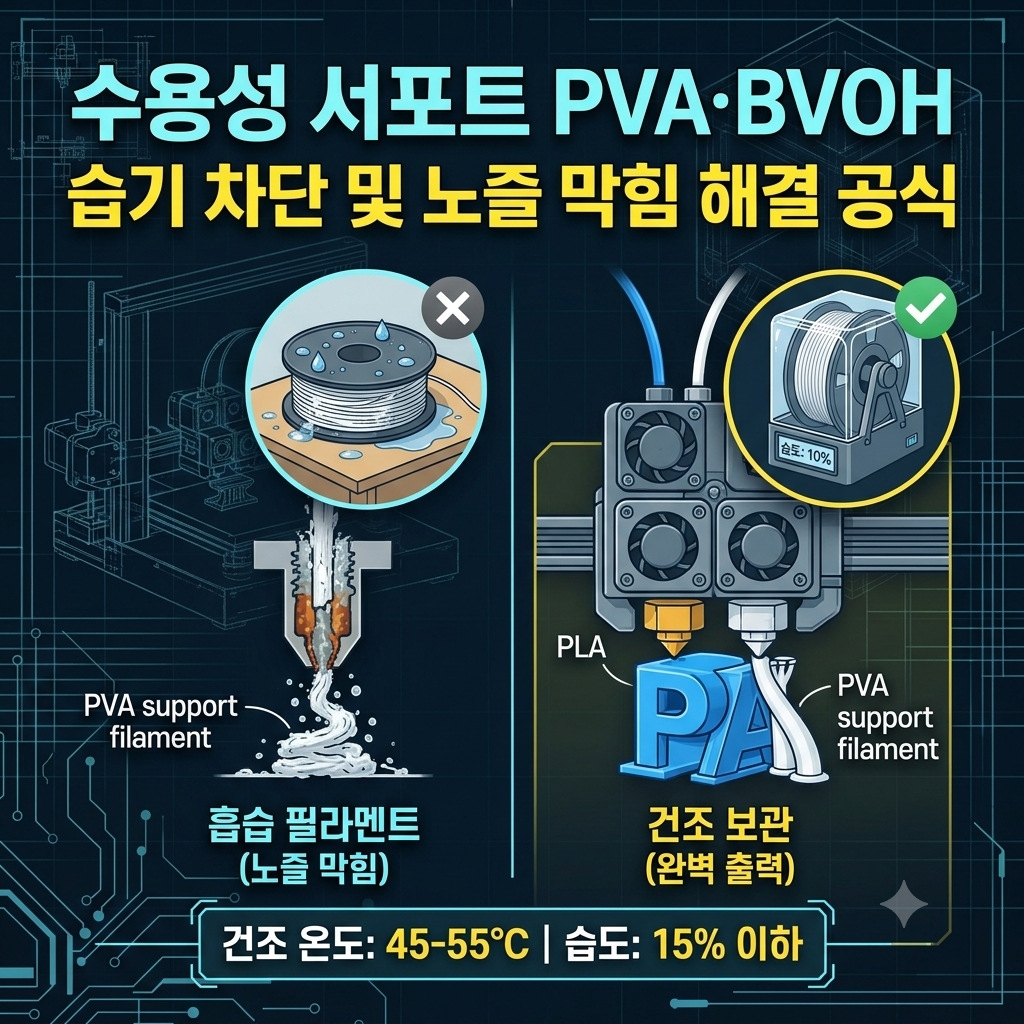
복잡한 내부 공동(Cavity)이나 오버행(Overhang) 각도가 큰 기능성 부품을 FDM 3D 프린터로 출력할 때는 물리적으로 제거하기 어려운 일반 서포트 대신, 물에 녹여 제거할 수 있는 수용성 서포트(Water-Soluble Support) 필라멘트가 활용됩니다. 듀얼 익스트루더(Dual Extruder) 및 IDEX(독립형 듀얼 압출) 시스템에서 가장 널리 쓰이는 수용성 소재는 PVA(폴리비닐알코올)와 BVOH(부텐디올 비닐알코올 공중합체)입니다. 그러나 이 두 소재는 극도로 높은 흡습성(Hygroscopicity)과 열 민감성을 지니고 있어, 보관 및 대기 온도 관리를 소홀히 할 경우 출력 도중 노즐 내부에서 탄화(Carbonization)되며 심각한 노즐 막힘(Clogging)을 유발합니다. 본 포스팅에서는 PVA 및 BVOH 필라멘트의 흡습 메커니즘과 최적의 건조 보관 기준, 그리고 듀얼 노즐 운용 시 노즐 막힘을 원천 차단하는 공정 제어법을 분석합니다.
1. PVA 및 BVOH의 흡습성과 노즐 탄화(Clogging) 메커니즘
수용성 서포트 소재는 분자 구조 내 수산기($-OH$)를 다량 포함하고 있어 대기 중의 수분 분자와 쉽게 수소 결합을 형성합니다. 일반 PLA가 수분을 흡수하는 데 며칠이 걸리는 반면, PVA와 BVOH는 상대습도(RH) 50% 이상의 환경에 단 몇 시간만 노출되어도 수분을 급격히 흡수하여 필라멘트가 고무처럼 말랑해지고 직경이 팽창합니다.
흡습된 필라멘트가 200℃ 이상의 고온 핫엔드(Hotend)로 진입하면 흡수된 수분이 순간적으로 기화하며 수증기 기포를 형성합니다. 이로 인해 압출 시 ‘탁탁’거리는 파열음과 함께 토출량이 불규칙해지며, 수분이 빠져나간 자리의 고분자 수지가 노즐 내벽에 들러붙어 열분해됩니다. 특히 듀얼 익스트루더 환경에서는 주 재료(PLA, PETG, PA 등)가 출력되는 동안 서포트 측 노즐이 고온 상태로 장시간 대기(Idle)하게 되는데, 이때 용융 존(Melt Zone)에 머물던 PVA/BVOH가 열화·탄화되어 단단한 숯 덩어리(Carbonized Residue)로 변하면서 노즐 오리피스를 완전히 막아버립니다.
2. 수용성 서포트 소재별 건조 조건 및 보관 파라미터
노즐 막힘과 압출 불량을 예방하기 위해서는 출력 전 사전 건조(Pre-drying)와 출력 중 밀폐형 건조 박스(Dry Box) 직결 공급이 필수적입니다. 아래 표는 PVA와 BVOH의 물성 차이에 따른 권장 건조 및 보관 기준입니다.
| 구분 항목 | PVA (폴리비닐알코올) | BVOH (고성능 수용성 공중합체) | 엔지니어링 관리 핵심 포인트 |
| 적정 노즐 출력 온도 | 190 ~ 210℃ | 195 ~ 215℃ | 220℃ 초과 시 급격한 열화 및 탄화 진행 |
| 대기(Standby) 온도 | 150 ~ 165℃ | 155 ~ 170℃ | 비활성 구간 노즐 온도 하향 제어 필수 |
| 사전 건조 온도 및 시간 | 45 ~ 55℃ / 4 ~ 6시간 | 50 ~ 60℃ / 4 ~ 6시간 | 65℃ 이상 고온 건조 시 스풀 내 융착 발생 |
| 보관 목표 상대습도(RH) | 15% 이하 유지 | 15% 이하 유지 | 실리카겔(Silica Gel) 및 분자체 제습제 병행 |
| 용해 속도 및 호환 소재 | 보통 (주로 PLA와 호환) | 매우 빠름 (PLA, PETG, PA 호환) | 40~50℃ 온수 교반 시 용해 시간 50% 단축 |
- 과건조 및 열변형 주의: PVA와 BVOH는 유리전이온도($T_g$)가 약 60~75℃ 수준으로 낮습니다. 건조기 온도를 65℃ 이상으로 높이면 필라멘트 가닥끼리 서로 들러붙어 스풀이 풀리지 않는 블로킹(Blocking) 현상이 발생하므로 반드시 55℃ 이하에서 저온 장시간 건조를 진행해야 합니다.
3. 듀얼 익스트루더 노즐 막힘 예방 슬라이서 세팅 프로토콜
수용성 서포트의 노즐 막힘은 하드웨어 문제보다 슬라이서(Slicer)의 온도 전환 로직과 리트랙션(Retraction) 설정에서 비롯되는 경우가 많습니다.
- 대기 온도(Standby Temperature) 및 도구 변경 오프셋 적용: 슬라이서 설정에서 비활성 익스트루더의 대기 온도를 출력 온도보다 35~45℃ 낮게(약 160℃ 내외) 설정해야 합니다. 또한 다음 레이어에서 서포트 노즐이 다시 투입되기 약 10~15초 전에 미리 예열(Pre-heat)을 시작하도록 설정하면 출력 지연 시간을 줄이면서도 노즐 내부 체류 열화를 완벽히 방지할 수 있습니다.
- 프라임 타워(Prime Tower) 및 툴 체인지 리트랙션 최적화: 익스트루더 전환 시 노즐 끝단에 고여 있던 열화된 수지를 배출하기 위해 최소 15~20mm³ 이상의 퍼징(Purging) 볼륨을 프라임 타워에 할당해야 합니다. 동시에 도구 변경 시 리트랙션 거리를 3~5mm 수준으로 제한하여, 용융된 PVA가 히트브레이크(Heatbreak) 상단의 콜드 존(Cold Zone)으로 딸려 올라가 굳어버리는 현상을 차단합니다.
4. 요약 및 실무 적용 체크리스트
듀얼 익스트루더 환경에서 수용성 서포트(PVA/BVOH)를 막힘없이 안정적으로 운용하려면 재료의 흡습성과 열 민감성을 동시에 제어해야 합니다.
- 밀폐 직결 공급: 건조 완료된 필라멘트는 외부 공기에 노출하지 않고 습도 15% 이하의 드라이박스 내부에서 PTFE 테플론 튜브를 통해 익스트루더까지 직접 연결한다.
- 노즐 대기 온도 하향: 서포트 노즐이 휴지 상태일 때는 반드시 160℃ 이하로 온도를 낮춰 용융 수지의 탄화를 막는다.
- 출력 종료 후 퍼징(Purging): 장시간 출력이 끝난 뒤에는 노즐 내부에 잔류한 PVA/BVOH를 일반 PLA나 클리닝 필라멘트로 완전히 밀어낸 후 장비를 종료한다.